KELIBRON
测量方法
棱柱类零件检验:从基准面到全检记录
棱柱类零件——方块、箱体、平板——要一面一面地检:先选加工最好的面作基准,用卡尺从它量起每个外形尺寸、台阶和孔;再把工件放到平板上,用指示表扫过平面度、平行度、垂直度。每个特性记一行,各按各的公差判定。
什么是棱柱类零件
方块、箱体、平板、床身都属于棱柱类:工作表面是平面,图纸上要求的是平面之间的长、宽、高,从一个面到另一个面的台阶,以及以这些面为基准的孔径和孔位。轴套盘类零件主要回答「每个直径多大」,棱柱类零件回答的是「每个平面在哪里、互相正不正」。跟着图纸走:轴、套、法兰读直径,这一页读平面。
这类图纸上有两类要求。尺寸公差——120 ±0.20、Ø20 +0.033/0——用卡尺或千分尺量,对照极限判定。几何公差——安装面的平面度、导轨面的平行度、法兰端面的垂直度——按 GB/T 1182-2018(修改采用 ISO 1101:2017)的符号标注,检验按 GB/T 1958-2017 进行。
先选基准面
方块上的一切尺寸都从一个面量起。选加工质量最好、公差最严的那个面——通常是装配时贴合别人的面——作基准面;其余各面、台阶和孔位都从它量,绝不从毛刺或磕碰的角上量。
第一个读数之前:去毛刺、擦净工件和量具,让两者同在车间温度下稳定(尺寸以 20 °C 为准,见测量条件)。毛刺垫在量爪下面,就把自己的厚度加给了工件。
外形尺寸、台阶与孔
长、宽、高:用外测量爪夹住两个面,量爪对平面放正——两个测量面都贴平被测面,尺身大致横过零件。卡尺斜跨过去读的是斜对角线(真实尺寸 ÷ cos θ),永远偏大;摆正了再读一遍。量具按公差选:公差带宽到卡尺判不稳的尺寸,该归千分尺或比较测量(按公差选量具)。
台阶用深度尺、尺身端面坐在上平面;孔用内测量爪,摆动取真实直径(孔径怎么测);孔到基准面的距离用外测量爪从孔边量起再加半径,或读中心距(台阶与中心距)。每个外形尺寸在多个位置各测一次:最大与最小读数的差,就是锥度和翘曲在说话。
平面度、平行度、垂直度
平面度约束一个平面允许多弯,它没有基准——这个面和自己的理想平面比。平行度和垂直度比较两个真实要素——导轨面对安装面、法兰端面对孔的轴线——图纸上总带着基准字母。
三者的车间量具都是装在表座上的指示表:工件放在平板上,测杆垂直于被测面,压一小段预压,在面上按网格逐点移动,每个读数是该点相对平板的高度。最大与最小读数之差——极差——是车间的判读办法;GB/T 1958-2017 按最小区域原则评定几何误差,两者不一致时以标准的评定为准。
平行度:工件以基准面落在平板上,扫上面的面。垂直度:工件基准面立在平板上,表扫侧面;车间快检也可以用直角尺。几何公差放在尺寸之后测,平板要干净,耐心等到 20 °C。
算例:一个箱体,五行记录
一个齿轮箱式壳体,要求:长 120 ±0.20、宽 80 −0.10/−0.20、安装面上方台阶 30 +0.10/0、孔 Ø20 +0.033/0、安装面平面度 0.05。检验员逐项测,每个特性填一行:
| 特性 | 要求 | 实测(mm) | 判定 |
|---|---|---|---|
| 长度 | 120 ±0.20 | 120.04 | 合格(119.80–120.20) |
| 宽度 | 80 −0.10/−0.20 | 79.85 | 合格(79.80–79.90) |
| 台阶 | 30 +0.10/0 | 30.06 | 合格(30.00–30.10) |
| 孔径 | Ø20 +0.033/0 | 20.015 | 合格(20.000–20.033) |
| 平面度 | 0.05 | 0.030(五点极差) | 合格(0.030 ≤ 0.05) |
平面度一行来自安装面上五个点的打表读数:−0.010、+0.015、+0.005、−0.005、+0.020 mm。最大 +0.020、最小 −0.010,极差 0.030 mm,对 0.05 的公差合格。注意记录留下的是实测读数,不只是「合格」——后面的检验记录或首件检验包(FAI)直接复用这些数。
跑完一次全检
从检验特性清单出发:图纸上每个气泡号、每个几何符号都是一行。按固定顺序做——先外形尺寸,再台阶和孔,最后上平板测几何公差——不漏行、不重复。每写好一个值就对照它自己的极限判定;超差的特性当场记成不合格项进记录,不记在脑子里。
批量生产先完整检第一件再检其余(首件检验的思想);单件生产,同一流程就是「这次检验」本身。
标准
图样符号与公差项目:GB/T 1182-2018(现行;修改采用 ISO 1101:2017,2022 年确认继续有效)。几何公差的检验与验证:GB/T 1958-2017(现行)——2017 版名称由「检测规定」改为「检测与验证」。卡尺的计量特性:ISO 13385-1;国内卡尺检定按 JJG 30。
实训室规划
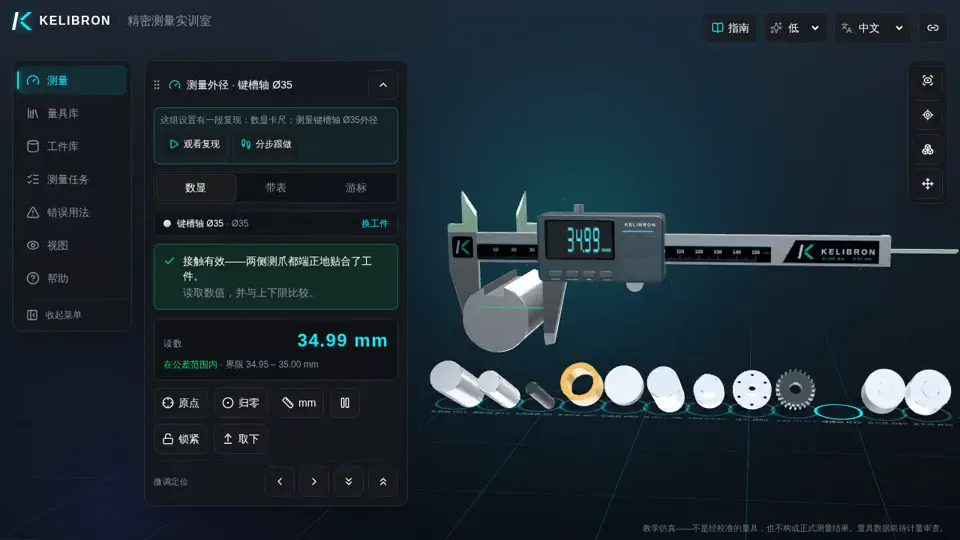
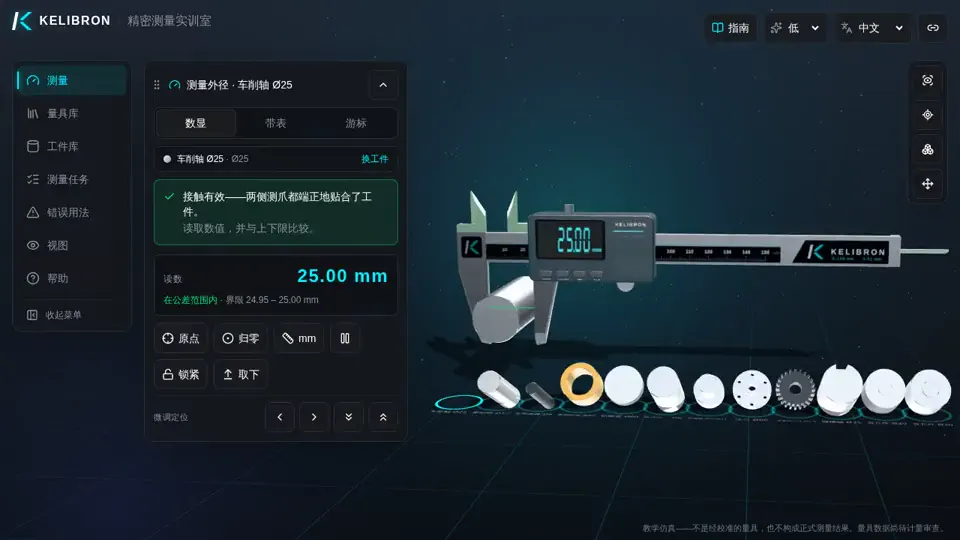
带平面度、平行度误差的棱柱类工件已列入 KELIBRON 规划(入库批次 W1),卡尺对棱柱的接触模型与平板打表场景随同一批。在此之前,实训室里已有的圆柱形壳体可以代练:它的可测特征是直径,壳体场景练的是同一套纪律——擦净工件、量爪摆正落座、读数、判定——面对的也是一张有多个特性的图纸。
参考资料
- GB/T 1182-2018《产品几何技术规范(GPS) 几何公差 形状、方向、位置和跳动公差标注》 · 国家市场监督管理总局、国家标准化管理委员会
- GB/T 1958-2017《产品几何技术规范(GPS) 几何公差 检测与验证》 · 国家市场监督管理总局、国家标准化管理委员会
- ISO 1101:2017 — Geometrical product specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out (confirmed 2022) · ISO
- ISO 13385-1:2019 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Part 1: Design and metrological characteristics of callipers · ISO
- JJG 30-2012《通用卡尺》检定规程 (按编号引用,无公开页面) · 国家质量监督检验检疫总局
- 金莹 主编,《公差配合与技术测量》,清华大学出版社,2014(2024 年第 4 次印刷),ISBN 978-7-302-37145-8 (按编号引用,无公开页面) · 清华大学出版社
这些来源怎样用、怎样核对,见关于 KELIBRON。
先用卡尺练习通用要点
常见问题
检验一个机加工方块从哪里开始?
先选加工最好的面作基准,去毛刺擦净工件,然后用卡尺从基准面量起每个尺寸;最后把工件放到平板上,用指示表测几何公差。
平面度用指示表怎么测?
工件放在平板上,表杆垂直于被测面,在面上按网格逐点移动打表。最大与最小读数之差是车间的判读值;正式的评定按 GB/T 1958-2017 的最小区域原则。
先测尺寸还是先测几何公差?
先尺寸后几何。尺寸只用卡尺;几何公差要把工件搬上平板,放在最后可以让每个阶段只装夹一次。
平面度和平行度有什么区别?
平面度把一个面和自己的理想平面比,不需要基准;平行度比较两个面(或面对面、面对轴线),必须有基准。一个面可以很平却仍然歪斜,对相邻面判平行度不合格。
先练通用要点
清洁、校零、放正、轻而均匀用力、按分度值读数,这些要点各类量具都相通,可以在卡尺场景中练习。