KELIBRON
测量方法
工件怎么测量
要点
按图纸逐个要素来:这是什么要素、公差多少,哪种量具能分辨约十分之一的公差,工件和量具怎么放,测哪些位置、测几次,结果怎么记录。公差约 0.2 mm 及以上的尺寸大多用卡尺就能测(接受 4:1 时可到约 0.1 mm);更严的尺寸要用千分尺、内径表或定值量规;形状和位置公差需要基准面加指示表,或用三坐标测量机。
五个步骤
常见要素用什么量具
| 要素 | 公差约 0.2 mm 及以上 | 更严的公差 | 方法要点 |
|---|---|---|---|
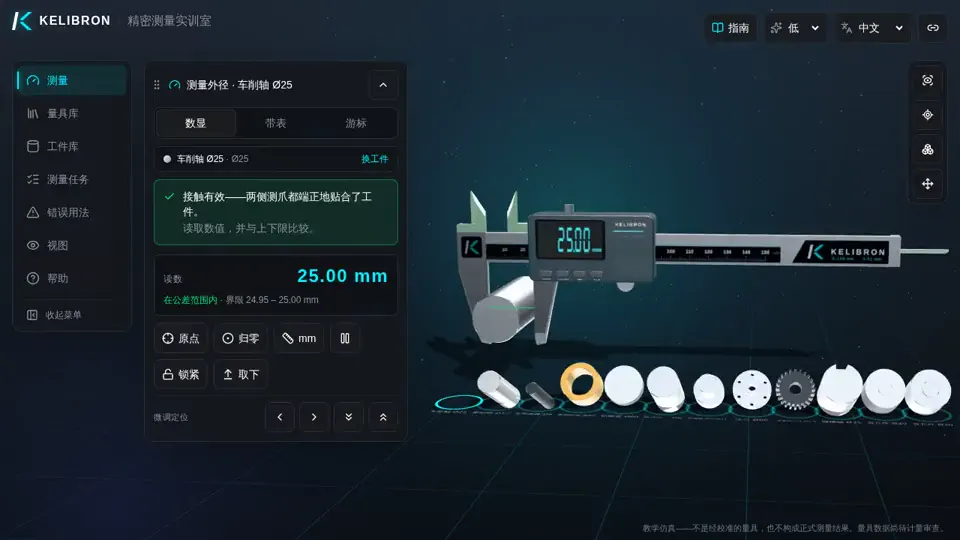
| 外径 | 卡尺 | 千分尺、卡规 | 工件放到量爪根部、放正;多个位置、两个方向 |
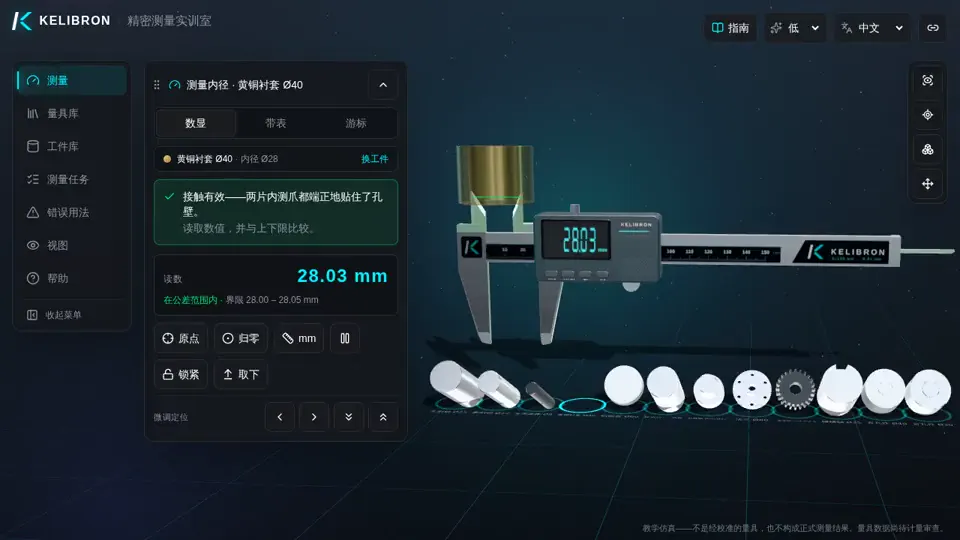
| 内孔 | 卡尺内测量爪 | 内径百分表、内径千分尺、塞规 | 径向取最大、轴向取最小 |
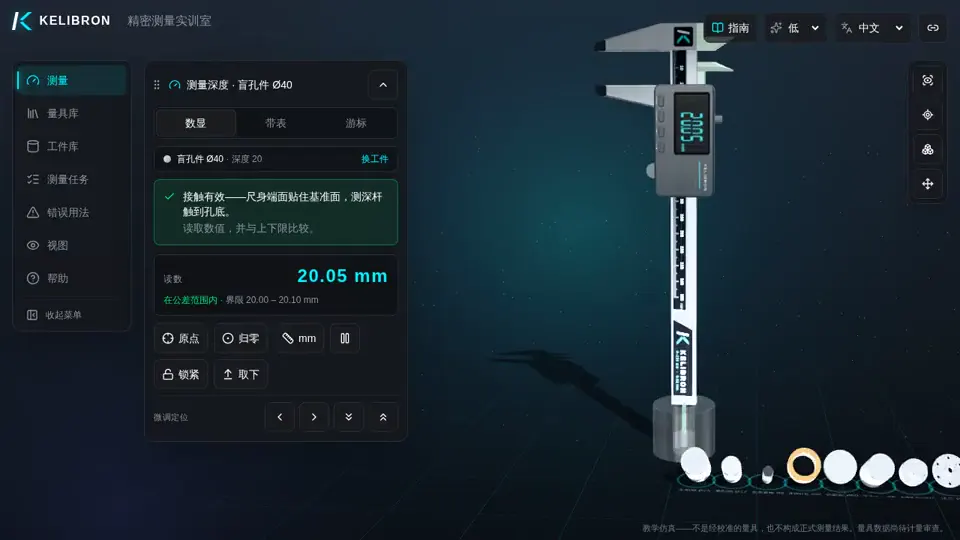
| 深度、台阶高 | 卡尺深度尺或台阶测量 | 深度千分尺、平板上用高度尺 | 尺身端面平贴基准面 |
| 孔中心距 | 卡尺测两孔外侧或内侧 | 高度尺、三坐标 | C = L − (d₁ + d₂)/2 或 L + (d₁ + d₂)/2 |
| 键槽宽和深 | 卡尺 | 量块或键槽量规;用千分尺或刀口千分尺从槽底量到对边 | 槽深从轴的对边量起 |
| 螺纹 | 螺纹样板(只识别螺距,不判定合格) | 螺纹塞规 / 环规、螺纹千分尺、三针法 | 由螺纹通止规判定:通规检作用中径,止规检单一中径 |
| 圆度、跳动、平面度 | 卡尺不能测:V 形块或顶尖间加百分表,平板上用百分表;圆度仪或三坐标 | 先确定基准 | |
测哪些位置、测几次
只测一次看不出锥度、不圆和毛刺。轴在两端和中间各测一处,每处在相互垂直的两个方向测;孔在孔口和孔底附近同样处理。批量生产时,抽样数量和频次由控制计划规定;首检、巡检按企业程序执行。
卡尺不够用时
卡尺测不了形状和位置公差,测不了窄槽和深的小孔,对小于约 0.1~0.2 mm 的公差也太粗。找不到合适的方法时:先弄清图纸的基准体系,找定值量规(塞规、环规、卡规、螺纹量规)或专用检具,或者送计量室用三坐标测量。
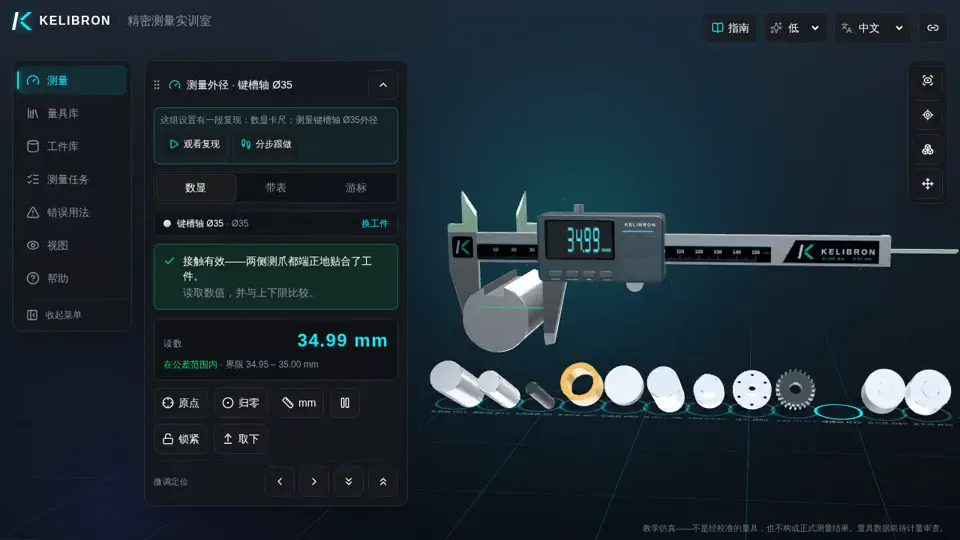
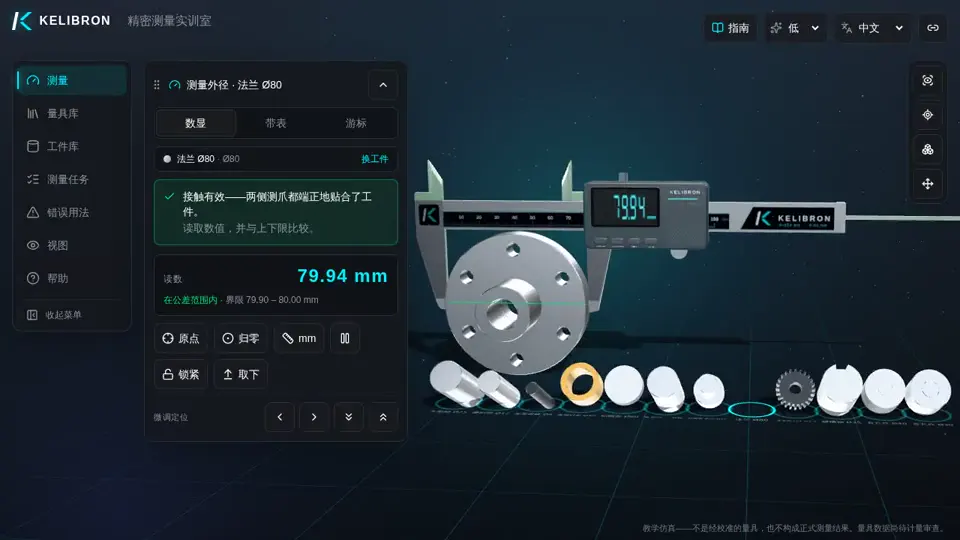
在 KELIBRON 中可以在真实尺寸的工件上练习外径、内孔和深度几行:轴、台阶轴、键槽轴(外径)、法兰、轴套、齿轮和盲孔。
参考资料
- ISO 14253-1:2017 — GPS — Inspection by measurement of workpieces and measuring equipment — Part 1: Decision rules for verifying conformity or nonconformity with specifications · ISO
- ISO 286-1:2010 — Geometrical product specifications (GPS) — ISO code system for tolerances on linear sizes — Part 1: Basis of tolerances, deviations and fits · ISO
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
怎么决定用哪种量具?
从公差带出发:选误差约为公差十分之一(至少三分之一)、能够到被测部位、并在校准有效期内的量具。
能用卡尺测圆度吗?
不能。在两个方向比较直径只能粗略看出椭圆;圆度要用 V 形块或顶尖间加百分表,或用圆度仪。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。