KELIBRON
读数入门
比较测量:量块对零,指示表读偏差
比较测量让指示表当「比较仪」用:先在等于公称尺寸的量块组上把表对零,再读工件与基准的差值——工件尺寸 = 量块组尺寸 + 读数。对零吸收了指示表自身的零误差,量块的准确度随之传给工件。
一句话说清
指示表读的不是尺寸,是测杆走过的位移(GB/T 1219-2008)。单看表针摆动,只能知道一个差值。比较测量给这个差值配上基准:把测杆压到已知尺寸的基准上,把表盘对零;同一测杆再压到工件上,读数就是工件相对基准的偏差,偏差加基准即得尺寸。
基准通常用量块组:按公称尺寸研合、按级使用即以标称长度为工作尺寸(GB/T 6093-2001,另见量块篇)。量块组把校准实验室的准确度带到车间,指示表只需分辨基准附近的一小段差值。
对零消掉了什么、还剩什么
对零消掉的是指示表自身的零误差:表在基准上读多少就被定义为零,测杆先天偏 0.01 mm 也不再影响结果。基准与工件两侧完全相同的误差同样被消掉,比如表座两次接触时重复出现的少量变形。
对零消不掉的留在结果里:量块组自身的不确定度、偏离 20 °C 的温度、杠杆表测杆倾斜的余弦误差、以及装调误差——测杆没摆正、接触点没落在被测位置上。这些控制到什么程度,比较测量就准到什么程度(见测量条件)。
操作步骤
- 按公称尺寸组合量块组,块数越少越好(见量块)。
- 指示表夹到表座上,测杆沿被测方向,先预压一段——过零后再压入,让指针正负两个方向都摆得动。
- 在量块组上转动表圈对零,让指针指零刻线。
- 把工件移到测杆下,方向相同、接触相同。
- 读差值并记符号:指针偏零线正方向,工件比基准大。
- 工件尺寸 = 量块组尺寸 + 读数。
基准与工件之间不要动任何设置。表座挪了、测杆重新斜过、手拿工件还没放稳——每一个变化都写进差值,对零对此一无所知。
算例
量块组基准 32.45 mm(1.45 + 1 + 30)。对零后测工件,读数 +0.03 mm:工件尺寸 = 32.45 + 0.03 = 32.48 mm。若读数是 −0.02 mm,则为 32.43 mm——符号决定工件落在公差哪一侧,每次都要记下。
| 读数 | 计算 | 工件尺寸 |
|---|---|---|
| +0.03 mm | 32.45 + 0.03 | 32.48 mm |
| −0.02 mm | 32.45 − 0.02 | 32.43 mm |
标准
指示表的产品标准是 GB/T 1219-2008《指示表》(现行);量块是 GB/T 6093-2001《量块》(现行)。本课后文的内径百分表与跳动测量,用的都是这套「对零—读差」流程。
实训室规划
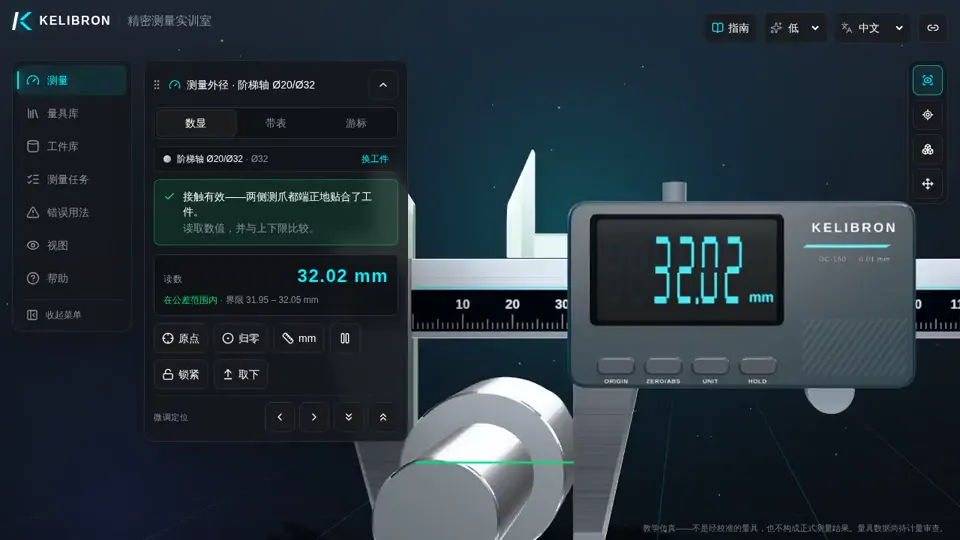
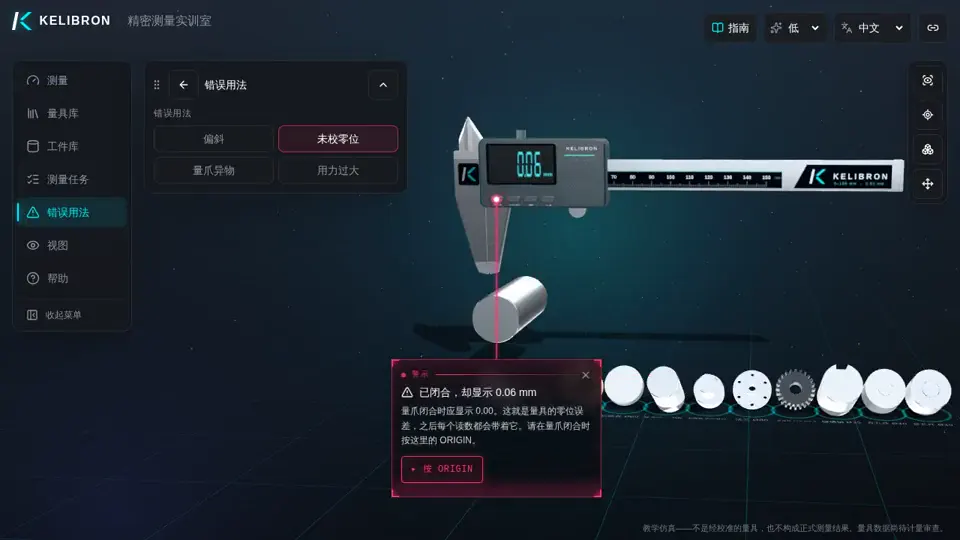
百分表与量块已列入 KELIBRON 的规划(入库批次 G2)。在此之前,先在下面的卡尺场景练共通的要点:用前先查零位,量具放正,按分度值读数。
参考资料
- 金莹 主编,《公差配合与技术测量》,清华大学出版社,2014(2024 年第 4 次印刷),ISBN 978-7-302-37145-8 (按编号引用,无公开页面) · 清华大学出版社
- GB/T 1219-2008《指示表》 · 国家质量监督检验检疫总局、国家标准化管理委员会
- GB/T 6093-2001《几何量技术规范(GPS) 长度标准 量块》 · 国家质量监督检验检疫总局
- JCGM 200:2012 — International vocabulary of metrology — Basic and general concepts and associated terms (VIM, 3rd edition) · JCGM / BIPM
这些来源怎样用、怎样核对,见关于 KELIBRON。
先用卡尺练习通用要点
常见问题
为什么要在量块组上对零,而不是直接信表的零位?
指示表只显示测杆的位移。把这个位移在已知尺寸的基准上定义为零,就吸收了表自身的零误差,量块组的准确度也随之进入测量;表只需分辨那一小段差值。
比较测量消不掉哪些误差?
量块组自身的不确定度、温度影响、测杆倾斜的余弦误差,以及基准与工件之间任何装调与接触的变化。对零只能消掉两侧完全相同的误差。
怎么由读数算出尺寸?
工件尺寸 = 基准尺寸 + 带符号的读数。指针偏过零线正方向,工件大于基准;反之小于。
先练通用要点
清洁、校零、放正、轻而均匀用力、按分度值读数,这些要点各类量具都相通,可以在卡尺场景中练习。