 KELIBRON
读数入门
卡尺使用与读数指南
先闭合量爪检查零位,工件放在量爪根部并与尺身垂直,用轻而均匀的力合拢后读数:游标卡尺读主尺整毫米 + 对齐游标格数 × 0.02 mm;带表卡尺读尺身毫米 + 表针百分位;数显卡尺直接读显示值。
本页目录
卡尺的结构
卡尺由尺身(主尺和固定量爪)与尺框组成,尺框上带活动量爪和读数装置:游标板、表盘或数显屏。
下方的大量爪是外测量爪,用于测轴等外尺寸;上方的小量爪是内测量爪,用于测孔和槽;深度尺随量爪张开从尺身末端伸出,用于测深度和台阶。顶部的锁紧螺钉锁住尺框,推手或拇指轮用来移动尺框。
游标卡尺怎么读(0.02 mm)
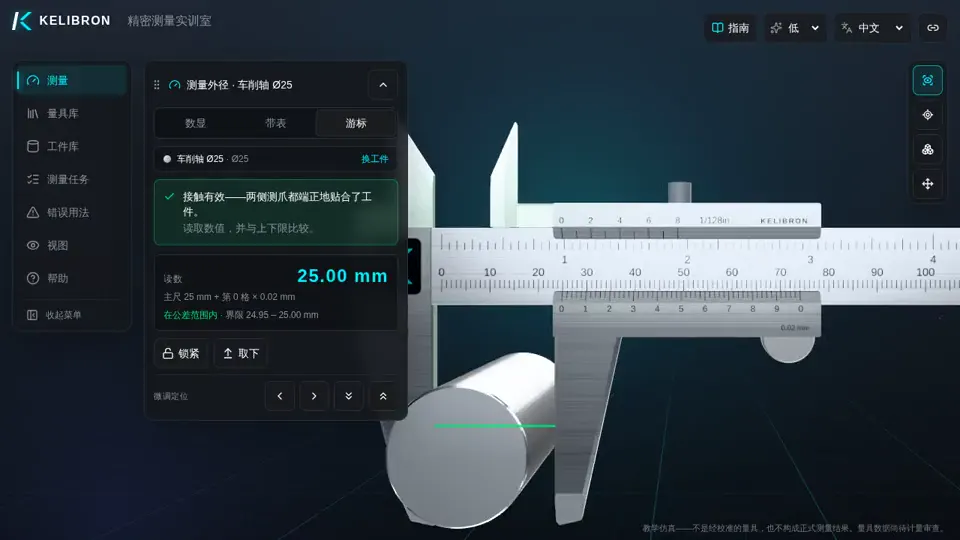
0.02 mm 游标卡尺的游标板在 49 mm 长度上刻 50 格,每格 0.98 mm,比主尺 1 mm 短 0.02 mm。
- 先读游标零线左侧主尺上的整毫米数。
- 找出游标上与主尺某条刻线完全对齐的那一条线。
- 把它的格数乘以 0.02 mm,加到整毫米数上。
示例:游标零线刚过主尺 40,第 13 条游标线对齐:40 + 13 × 0.02 = 40.26 mm。游标上的数字 0–9 每隔 5 格标一次(即 0.1 mm)。
读数时视线要正对刻度。斜着看会产生视差,游标线看起来错位,容易读错格。KELIBRON 的“正对读数面”视角会把镜头转到正对刻度的方向。
带表卡尺怎么读(0.01 mm)
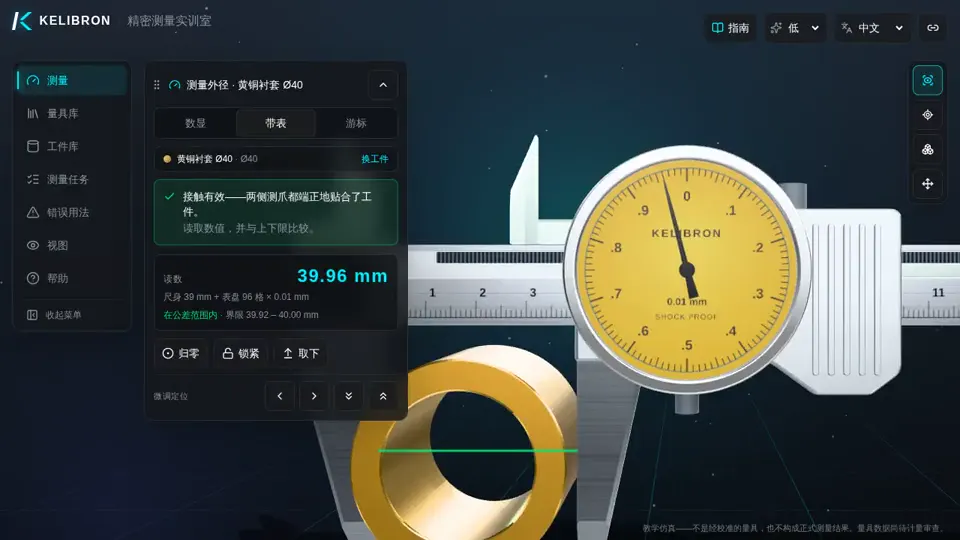
带表卡尺在尺身上读整毫米,在表盘上读百分位:指针转一圈为 1 mm,表盘分 100 格,每格 0.01 mm。
示例:尺框边缘过了尺身 28 mm,指针指在 3:28 + 3 × 0.01 = 28.03 mm。测量前先闭合量爪,转动表圈使 0 对准指针,再锁紧表圈。
数显卡尺的使用
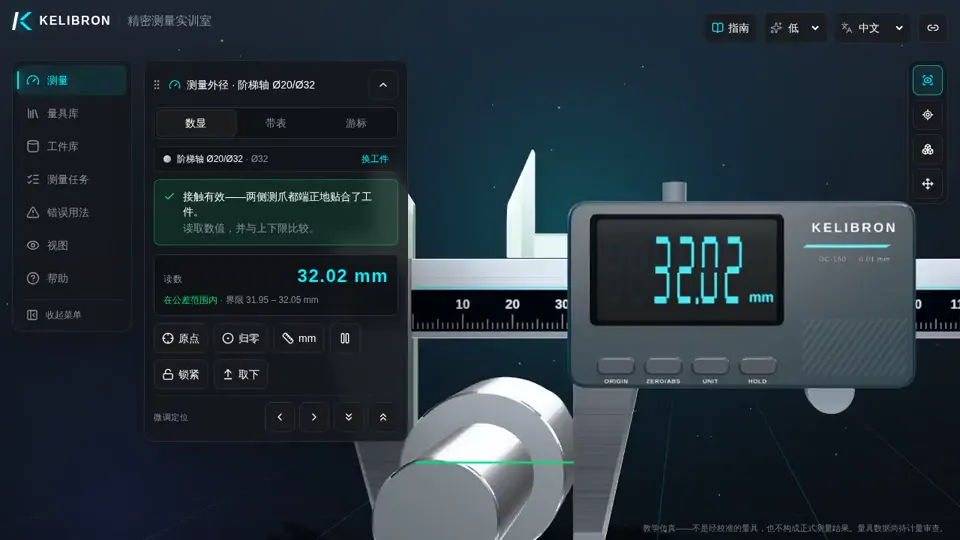
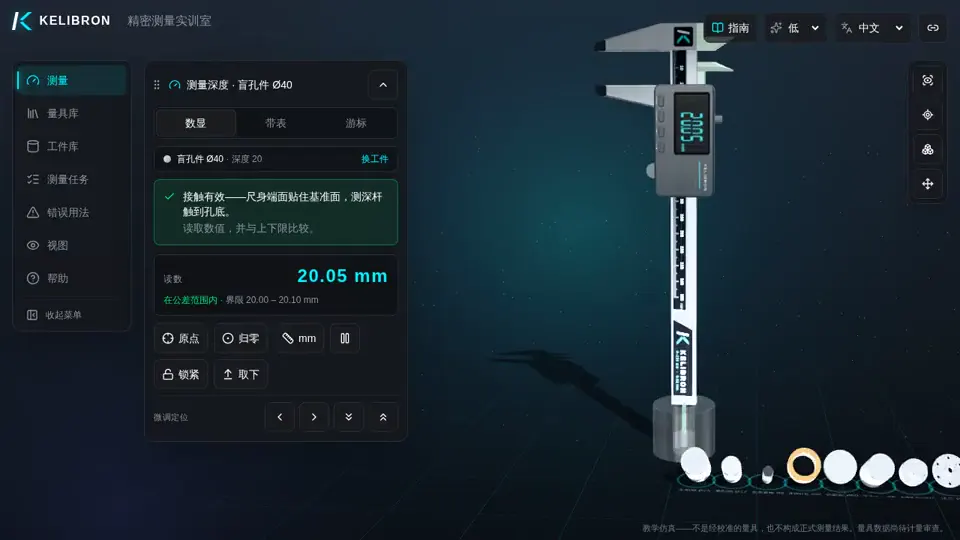
数显卡尺直接显示数值,分辨力通常为 0.01 mm。量爪闭合时按 ORIGIN 设定绝对零点;ZERO/ABS 可在任意位置设相对零点(INC 模式,用于和标准件比较),再按一次(不少型号需长按)回到绝对值;UNIT 切换毫米/英寸;HOLD 锁定读数。
外径测量步骤
- 闭合量爪检查零位。
- 把量爪张开到略大于工件。
- 工件尽量放在量爪根部、靠近尺身(减小阿贝误差),尺身与工件轴线垂直。
- 用轻而均匀的力合拢量爪,两侧都贴住后读数。
内径(孔)测量步骤
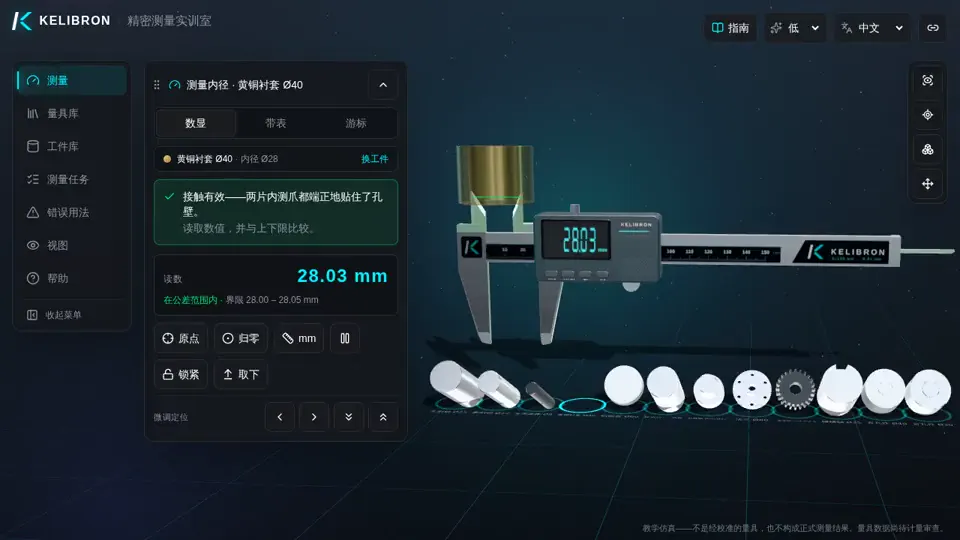
- 把量爪合拢到略小于孔径,将内测量爪伸入孔中。
- 张开量爪,直到两片内测量爪都贴住孔壁。
- 保持在直径上:沿径向轻摆取最大读数,沿孔轴方向轻摆取最小读数。
- 读数。
深度测量步骤
- 卡尺竖直,尺身末端端面平贴在基准面(孔口端面)上。
- 按住尺身端面,推出深度尺直到触到孔底。
- 保持尺身垂直于基准面,然后读数。
零位检查
每次测量前,把卡尺从工件上取下,擦净测量面,闭合量爪(深度尺随之缩回齐平),读数应为 0.00。数显卡尺按 ORIGIN,带表卡尺转表圈归零;游标卡尺不能调零,应记下零位误差,并从每个读数中减去。
常见错误用法与纠正
| 任务 | 错误用法 | 对读数的影响 | 纠正方法 |
|---|---|---|---|
| 外径 | 卡尺沿工件轴向偏斜 | 偏大(量爪夹的是椭圆截面) | 尺身垂直于工件轴线 |
| 外径 | 未校零位 | 带着零位误差 | 先闭合量爪校零 |
| 外径 | 量爪测量面有切屑或脏物 | 偏大 | 擦净测量面和工件 |
| 外径 | 测量力过大 | 偏小(量爪弹性变形) | 轻而均匀地推合 |
| 内径 | 内测量爪没有在孔的直径上 | 偏小(测到弦长) | 沿径向轻摆取最大读数 |
| 内径 | 沿孔轴倾斜 | 偏大(D / cos α) | 垂直孔轴,沿轴向轻摆取最小读数 |
| 内径 | 内测量爪刃口有切屑 | 偏小 | 擦净刃口和孔壁 |
| 深度 | 尺身端面没有贴紧基准面 | 偏大,偏大量等于缝隙 | 先压稳尺身端面 |
| 深度 | 卡尺未垂直于端面 | 偏大(h / cos α) | 尺身垂直,端面整面贴合 |
| 深度 | 孔底有切屑 | 偏小 | 清理孔底并擦净杆端 |
按公差判定合格
图纸尺寸 Ø20 0/−0.05 表示下限 19.95 mm、上限 20.00 mm。读数在上下限之间为合格,低于下限或高于上限为不合格。在错误用法(偏斜、未校零、有异物、用力过大等)下得到的读数不能作为合格依据——KELIBRON 对这类读数不作判定。
KELIBRON 是教学仿真,不是经过校准的量具,读数不构成正式测量结果。
参考资料
- ISO 13385-1:2019 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Part 1: Design and metrological characteristics of callipers · ISO
- JJG 30-2012《通用卡尺》检定规程 (按编号引用,无公开页面) · 国家质量监督检验检疫总局
- ISO 1:2022 — Geometrical product specifications (GPS) — Standard reference temperature for the specification of geometrical and dimensional properties · ISO
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
0.02 mm 游标卡尺怎么读?
读游标零线左侧主尺的整毫米数,加上与主尺对齐的游标线格数 × 0.02 mm。例如 40 + 13 × 0.02 = 40.26 mm。
为什么卡尺偏斜读数会偏大?
卡尺沿工件轴向倾斜时,量爪夹住的是比直径更宽的椭圆截面,误差随角度增大(L / cos α)。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。