 KELIBRON
读数入门
游标卡尺练习题与解答
读游标只有一个式子:主尺读数 + 对齐格数 × 分度值,再减带符号的零误差。下面十五道题每道都按它完整解答:公制与英制读数、正负零误差修正、按极限判定合格、按公差选量具,每题都能到实训室场景里动手验证。
每道题都用的三条规则
读数 = 主尺读数 M(游标零线左侧的整毫米数)+ 对齐的游标格数 N × 分度值。游标 n 格与主尺 n − 1 格等长时,分度值 = 主尺 1 格 ÷ n。
零误差:先合拢量爪。真实值 = 测得值 − 零误差(零误差带符号)。负零误差的对齐线通常靠近游标末端:总格数 N、自游标零线数的对齐格为 n 时,零误差 = −(N − n) × 分度值。
合格判定:由图纸算出两个极限尺寸(公称尺寸 + 偏差),再把实测值放进去比较。压在极限上的工件只是踩边界,不算「离极限还有余量」的合格。
公制读数练习
第 1 题——50 分度游标(分度值 0.02 mm):游标零线刚过 23 mm,第 17 条游标线对齐。读数是多少?
第 2 题——20 分度游标(分度值 0.05 mm):游标零线刚过 10 mm,第 11 条线对齐。读数?
第 3 题——10 分度游标(分度值 0.1 mm):游标零线刚过 34 mm,第 6 条线对齐。读数?
解答——第 1 题:23 + 17 × 0.02 = 23.34 mm。第 2 题:10 + 11 × 0.05 = 10.55 mm。第 3 题:34 + 6 × 0.1 = 34.6 mm。
末位由分度值决定:0.02 的末位是偶数,0.05 的末位是 0 或 5,0.1 只到一位小数。两条刻线之间不估读。
主尺不是 1 mm 的游标
第 4 题——某卡尺主尺 1 格 0.5 mm,游标 25 格与主尺 24 格(12 mm)等长。分度值是多少?游标零线刚过 8.5 mm,第 14 条线对齐。读数?
解答——游标 1 格 = 12 mm ÷ 25 = 0.48 mm,分度值 = 0.5 − 0.48 = 0.02 mm(也等于 0.5 mm ÷ 25)。读数:8.5 + 14 × 0.02 = 8.78 mm。
分度值 = 主尺 1 格 ÷ n 这个式子,主尺 1 格是多少都适用。
零误差练习
第 5 题——50 分度游标(分度值 0.02 mm)合拢时第 3 条游标线对齐。零误差是多少?测一根轴读 14.32 mm,真实尺寸?
第 6 题——还是这把卡尺,合拢时自游标零线数第 46 条线对齐。零误差?测一根销读 20.14 mm,真实尺寸?
解答——第 5 题:零误差 = +3 × 0.02 = +0.06 mm(游标零线在主尺零线右侧)。真实值 = 14.32 − 0.06 = 14.26 mm。
第 6 题:游标零线在主尺零线左侧,误差为负:−(50 − 46) × 0.02 = −0.08 mm。真实值 = 20.14 − (−0.08) = 20.22 mm。减去负误差等于加上它的大小。
英制游标练习
第 7 题——英制游标卡尺主尺 1 格 0.025 in,游标 25 格对主尺 24 格,分度值 0.001 in。游标零线刚过 1.225 in,第 14 条线对齐。读数是多少?合多少毫米?
解答——1.225 + 14 × 0.001 = 1.239 in。1 in 准确等于 25.4 mm,所以是 1.239 × 25.4 = 31.47 mm。英寸读数保留三位小数:分度值 0.001 in,读到千分之一英寸。
合格判定练习
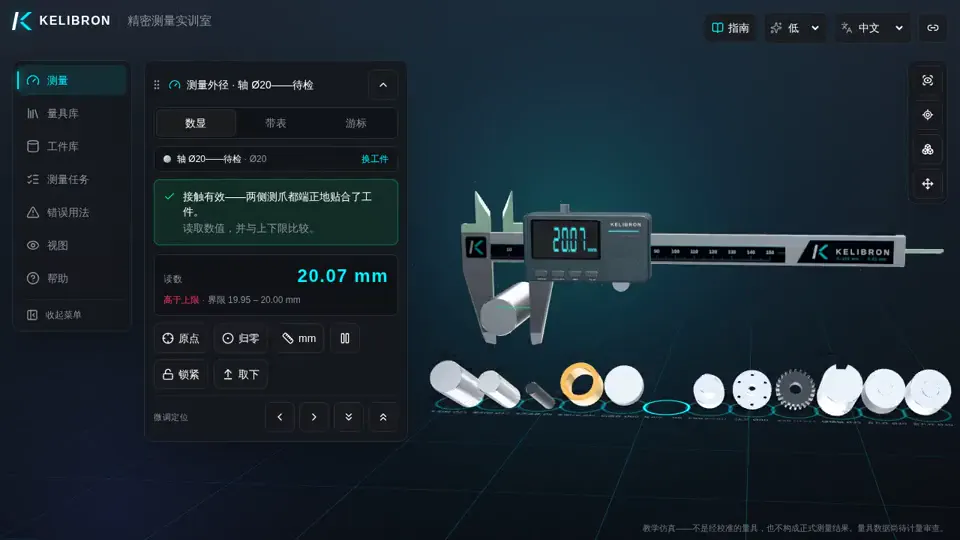
第 8 题——轴标 Ø25 −0.05/0,实测 24.98 mm,合格吗?第 9 题——轴标 Ø20 −0.05/0,实测 20.07 mm,合格吗?差多少?
解答——第 8 题:极限 24.95 与 25.00 mm,24.98 在两者之间 → 合格。第 9 题:极限 19.95 与 20.00 mm,20.07 不合格,大了 0.07 mm。
第 10 题——图纸给 25 ±0.1 mm,车间按十分之一惯例(量具误差约为公差带的十分之一)选量具。用哪件?实测 25.13 mm 合格吗?
解答——公差带 0.2 mm,十分之一约 0.02 mm,最大允许误差 ±0.02 mm 的卡尺够用。极限为 24.90 与 25.10 mm,25.13 超过上限 → 不合格。
做不到十分之一时,车间常放宽到 4:1、甚至 3:1。十分之一是工作惯例,不是标准条款——JCGM 106 把这类比值规则列为惯例,并提醒其定义有时含糊。
第 11 题——销标 Ø10 h6(极限 9.991–10.000 mm,公差带 0.009 mm)。最大允许误差 ±0.02 mm 的卡尺能判吗?不能的话用哪件?
解答——不能。0.009 mm 的十分之一只约 0.001 mm,卡尺远够不到;整个公差带都比卡尺的最大允许误差小。用外径千分尺(分度 0.01 mm,误差小得多),并在销的不同截面多测几个位置。
找出错误
第 12 题——学徒把 0.02 mm 卡尺的读数记成「24.9 mm」,错在哪?第 13 题——另一位在孔口边缘测了一次孔径就记数,漏了什么?
解答——第 12 题:0.02 mm 的卡尺要读到两位小数,应记 24.90 mm。丢掉末尾的 0,等于声称量具更粗,也丢了信息。第 13 题:测孔要径向轻摆,通过中心取最大读数,再转约 90° 复测;动手前还要合拢量爪查零位。
第 14 题——工件从温热的机床上直接取下,手拿着测,读数比后来在台面上复测偏高。第 15 题——游标斜视着读,两个人报的对齐格不一样。
解答——第 14 题:尺寸以标准参考温度 20 °C 为准(ISO 1);温热的工件(和温热的手)会膨胀,先放到室温稳定再测。第 15 题:这是视差——视线要正对刻度,判断对齐线时眼睛垂直往下看。
在 KELIBRON 中练习
上面每类题都对应实训室的一个场景。打开场景实测一遍,再和下面的数值对照。
| 技能 | 场景 | 应当测得 |
|---|---|---|
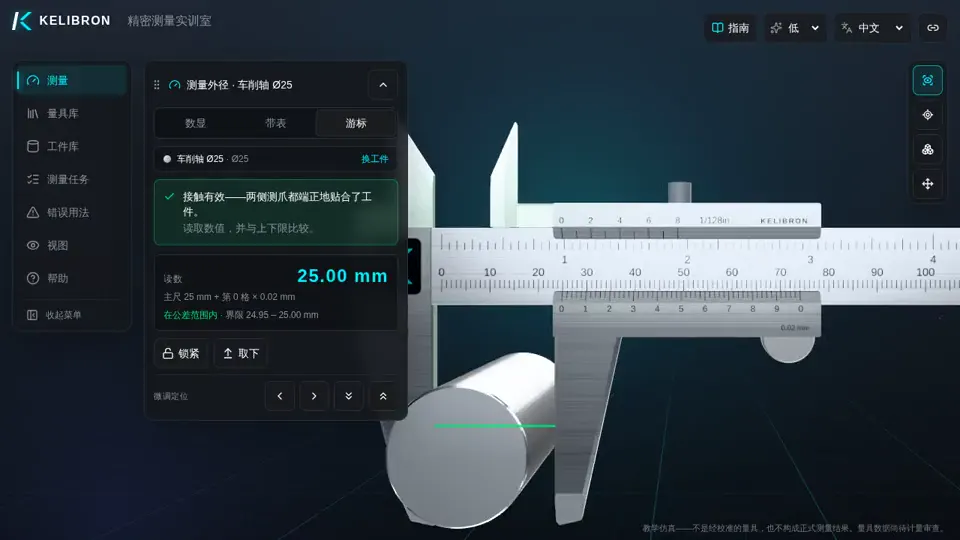
| 0.02 mm 游标读数 | vernier-reading | Ø25 轴:24.98 mm,合格(极限 24.95–25.00) |
| 正零误差修正 | error-zero | 零位 +0.06 mm;25.04 − 0.06 = 24.98 mm |
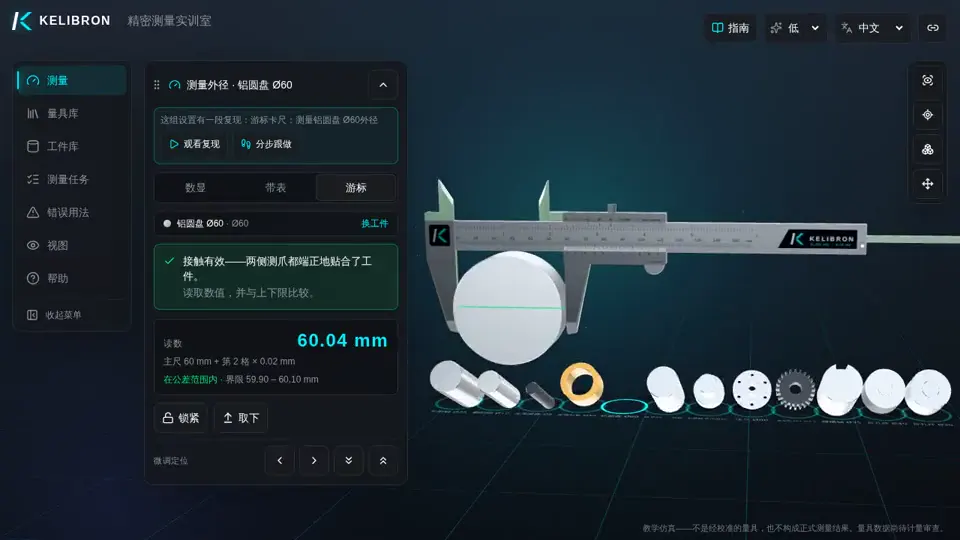
| 合格判定(合格件) | disc-outside | Ø60 ±0.1 圆盘:60.04 mm,合格 |
| 合格判定(超差件) | shaft-reject | Ø20 −0.05/0 轴:20.07 mm,不合格 |
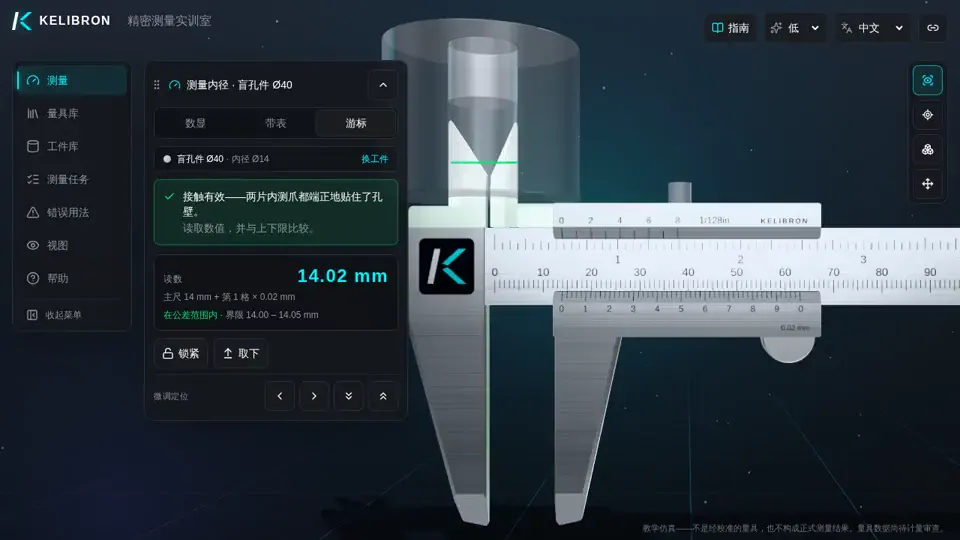
| 测孔取最大值 | vernier-bore | Ø14 +0.05/0 孔:14.02 mm,合格 |
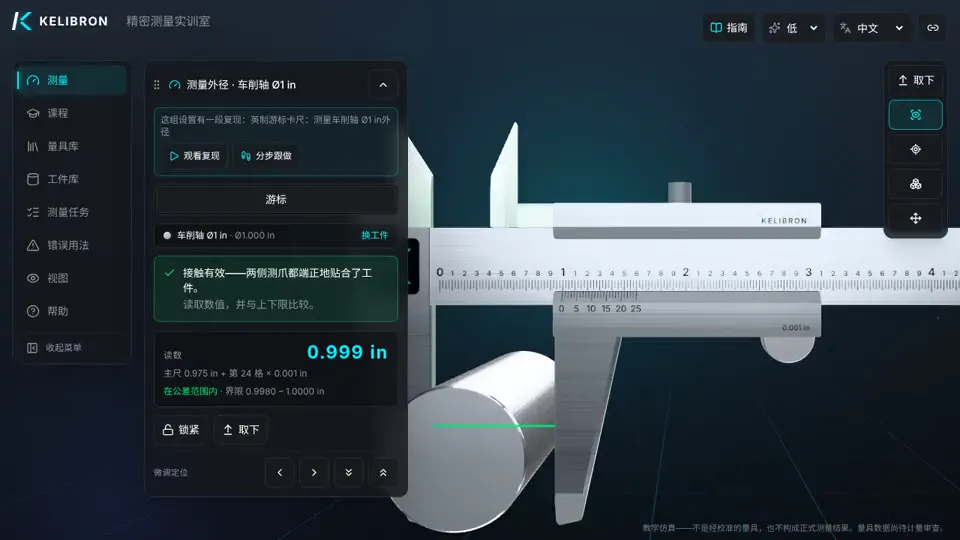
| 英制游标 | inch-vernier-reading | Ø1.000 −0.002/0 轴:0.9985 in,显示 0.999 in,合格 |
实训室的公制游标卡尺(0–150 mm)分度值 0.02 mm,上方还有 1/128 in 英制刻度;0–6 in 英制游标卡尺读到 0.001 in。
工件正好落在两条游标线正中时,卡尺按半格进位显示上一条线——Ø1 in 的轴就是,0.9985 in 显示 0.999 in。这也是量具分度值要比公差带小得多的又一个理由。
参考资料
- NCERT, Laboratory Manual Physics Class XI, Experiment 1: Use of Vernier Callipers (least count, zero error and its correction) · NCERT
- NIMI / DGT, Fitter — Related Theory for Exercise 1.2.35: vernier calipers, the British system of measurement, reading vernier calipers and micrometers with inch graduations (Production & Manufacturing), pp. 100–102 · National Instructional Media Institute, Directorate General of Training (India)
- ISO 1:2022 — Geometrical product specifications (GPS) — Standard reference temperature for the specification of geometrical and dimensional properties · ISO
- JCGM 106:2012 — Evaluation of measurement data — The role of measurement uncertainty in conformity assessment · JCGM / BIPM
- ISO 286-1:2010 — Geometrical product specifications (GPS) — ISO code system for tolerances on linear sizes — Part 1: Basis of tolerances, deviations and fits · ISO
- GB/T 1800.1-2020《产品几何技术规范(GPS)线性尺寸公差ISO代号体系 第1部分:公差、偏差和配合的基础》 (按编号引用,无公开页面) · 国家市场监督管理总局、国家标准化管理委员会
- ISO 13385-1:2019 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Part 1: Design and metrological characteristics of callipers · ISO
- JJG 30-2012《通用卡尺》检定规程 (按编号引用,无公开页面) · 国家质量监督检验检疫总局
- ISO 3611:2023 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Design and metrological characteristics of micrometers for external measurements (按编号引用,无公开页面) · ISO
- BIPM, The International System of Units (SI Brochure), 9th edition (2019) and later updates, with Appendix 2: mise en pratique of the definition of the metre · BIPM
- D. Flack, Callipers and Micrometers, NPL Measurement Good Practice Guide No. 40, Issue 2, 2014 (first issued 2001) · National Physical Laboratory
这些来源怎样用、怎样核对,见关于 KELIBRON。
完整复现
由实训室按领域命令复现;读数及判定(若有)来自测量模型。
在实训室中练习
常见问题
怎么检查自己的读数对不对?
按「主尺读数 + 对齐格数 × 分度值」重算一遍。末位必须合分度值:0.02 → 偶数百分位,0.05 → 0 或 5,0.1 → 一位小数。
零误差是加还是减?
一律减带符号的零误差:正零误差使读数偏大,负零误差使读数偏小,减去负误差等于加上它的大小。
工件正好压在极限上算合格吗?
压极限只是踩到合格边界。实际做法是不让工件贴极限出厂,量具有误差时边界更模糊——要留余量(见「验收极限与安全裕度」一文)。
工件落在两条游标线之间怎么办?
读看起来对齐的那条线,真值与它的差不超过半个分度值。这对判定有影响时,换分度值更小的量具。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。
相关指南
 读数入门卡尺使用与读数指南先闭合量爪检查零位,工件放在量爪根部并与尺身垂直,用轻而均匀的力合拢后读数:游标卡尺读主尺整毫米 + 对齐游标格数 × 0.02 mm;带表卡尺读尺身毫米 + 指针百分位;数显卡尺直接读显示值。
- 读数入门高中物理:长度的测量游标卡尺按精度(即分度值:0.1、0.05、0.02 mm)读数,不估读;螺旋测微器读到 0.01 mm,多数物理实验讲义要求再估读一位(0.001 mm),以讲义或课标为准。
- 读数入门游标卡尺的精度(分度值)怎么算精度(分度值,英文 least count)= 主尺 1 格 − 游标 1 格 = 主尺 1 格 ÷ n(游标 n 格与主尺 n − 1 格等长):1 mm ÷ 10 = 0.1 mm,÷ 20 = 0.05 mm,÷ 50 = 0.02 mm。