KELIBRON
公差与判定
未注公差尺寸怎么查
尺寸旁边没有标公差,就按图纸注明的一般公差执行,例如“GB/T 1804-m”。按等级和尺寸分段查表:GB/T 1804-2000 中,m 级在大于 6 至 30 mm 段是 ±0.2 mm,大于 30 至 120 mm 段是 ±0.3 mm。除另有规定,超出一般公差的工件如未损害其功能,通常不应判定拒收。
本页目录
什么是一般公差?
GB/T 1804-2000 的定义:在车间通常加工条件下可保证的公差。采用一般公差的尺寸,后面不注极限偏差。它适用于线性尺寸(外尺寸、内尺寸、阶梯尺寸、直径、半径、距离、倒圆半径和倒角高度)、角度尺寸(包括通常不注出角度值的直角)以及机加工组装件的线性和角度尺寸;适用于金属切削加工和一般冲压加工的尺寸,其他材料和工艺可参照采用。
GB/T 1184 提到的或等多边形的角度除外。它不适用于括号内的参考尺寸、矩形框格内的理论正确尺寸,以及其他一般公差标准涉及的尺寸。
图纸在哪里写明用哪个等级
GB/T 1804-2000 分精密 f、中等 m、粗糙 c、最粗 v 四个等级。图纸在标题栏附近、技术要求或企业标准等技术文件中注出标准号和等级,中等级写作 GB/T 1804-m(第 6 章)。图纸上其他尺寸怎么看,见图纸尺寸与公差怎么看。
GB/T 1804-2000 等效采用 ISO 2768-1:1989,按国际标准出图时写 ISO 2768-m。图纸引用的是 ISO 2768 时,查 ISO 2768 本身的表;本文引用的是国家标准。
怎么读线性尺寸极限偏差表
GB/T 1804-2000 表 1 列出线性尺寸的极限偏差,单位 mm:每个等级一行,每个尺寸分段一列,从 0.5~3 mm 到大于 2000 至 4000 mm。每个分段含上端值:“大于 6 至 30”包括 30 mm。等级越精、尺寸越小,偏差越小。数值以标准正文为准;下面算例用到的两格是:m 级大于 6 至 30 mm 为 ±0.2 mm,m 级大于 30 至 120 mm 为 ±0.3 mm。
怎么查:算例
- 从一般公差注释里找到等级。
- 找到公称尺寸所在的分段。
- 读出极限偏差,加到公称尺寸的两侧。
注明 GB/T 1804-m 时:长度 50 mm 在“大于 30 至 120”段,允许 50 ± 0.3,即 49.7~50.3 mm。直径 12 mm 在“大于 6 至 30”段:12 ± 0.2,即 11.8~12.2 mm。长度正好 30 mm 仍属“大于 6 至 30”段,取 ±0.2,不是 ±0.3。
倒圆半径、倒角高度和角度
倒圆半径和倒角高度另有一张表(GB/T 1804-2000 表 2),f 与 m 共用一行,c 与 v 共用一行。角度尺寸按角度短边长度查(表 3),圆锥角按圆锥素线长度查。以角度单位规定的一般公差只控制表面的线或素线的总方向,不控制它们的形状误差。
什么时候要单独注公差
GB/T 1804-2000 要求:功能上需要比一般公差更小的公差,或者允许更大的公差而且更经济时,在尺寸后注出极限偏差。由不同工艺(例如切削和铸造)分别加工出的两个表面之间的未注公差尺寸,按两个一般公差中较大的那个控制。
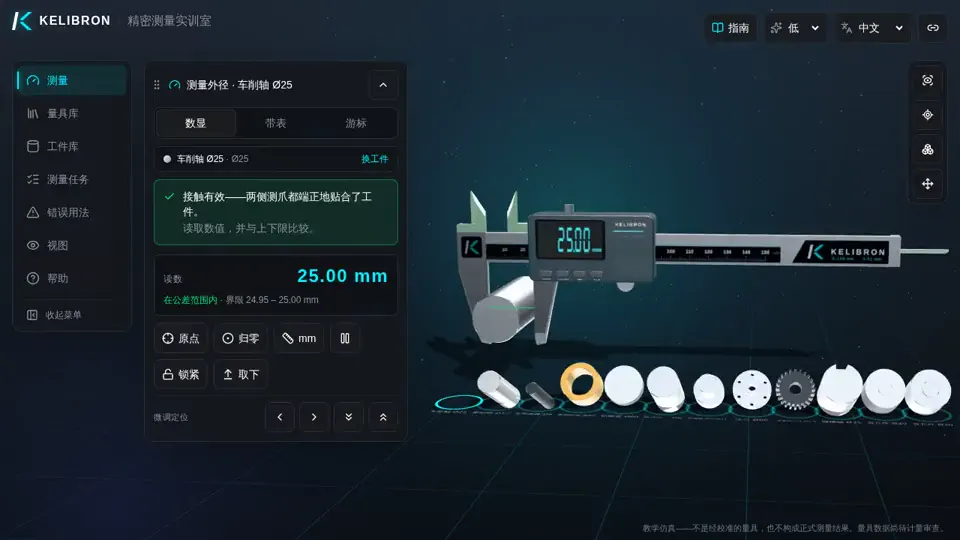
例:m 级下 Ø25 mm 直径允许 ±0.2 mm。一根标成 Ø25 0/−0.05 的轴有自己的公差,小得多,只按它判:24.95~25.00 mm。
测得尺寸超出一般公差怎么判
GB/T 1804-2000 第 7 章:除另有规定,超出一般公差的工件如未达到损害其功能时,通常不应判定拒收。附录 A 说明了原因:功能允许的公差通常大于一般公差,偶然超出一般不会损害零件的功能;只有功能受到损害时,才拒收。
同一附录还说,在正常车间精度保证的条件下,采用一般公差的尺寸一般可不检验;车间要测量、评估自己的通常加工精度,并抽样检查。按测量验收时,GB/T 3177-2009 规定非配合尺寸和一般公差尺寸的验收极限等于极限尺寸(安全裕度 A = 0,见验收极限与安全裕度)。
例:GB/T 1804-m 下,50 mm 长度测得 50.36 mm,超出上极限尺寸 50.3 mm 0.06 mm。记录为超出一般公差;是否拒收,看零件功能以及合同或图纸的规定。
在 KELIBRON 中练习
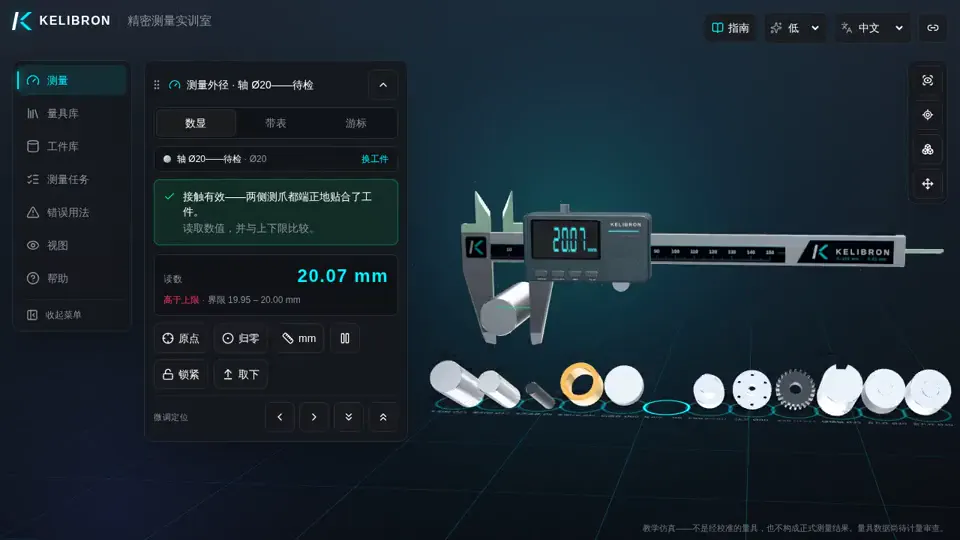
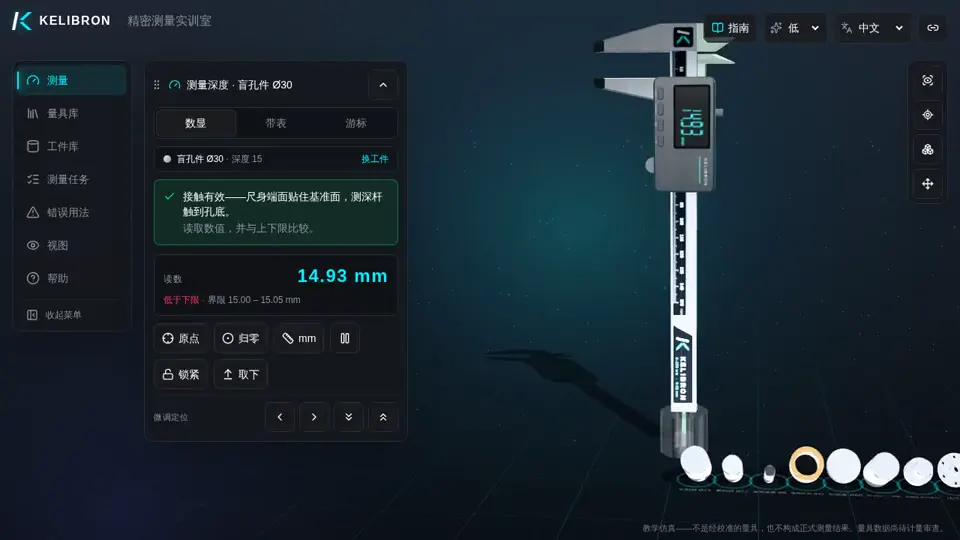
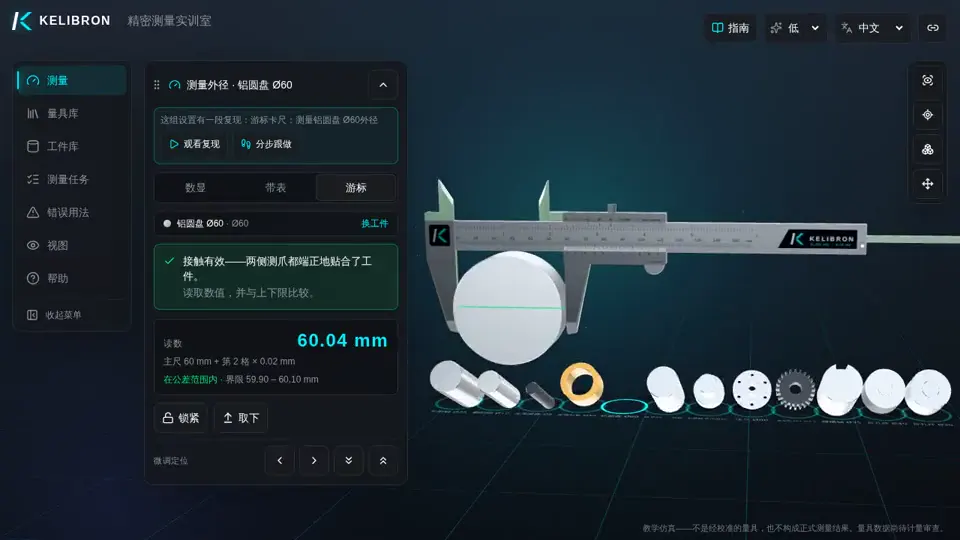
实训室的工件都单独注出了极限偏差,没有按一般公差的尺寸;一般公差表在纸上练。实训室按简单接受判定:测得值落在闭区间的公差内即合格,比较用的是量化到刻度之前的修正值。公差带不到量具分辨力(分度值)的 2 倍、或测得值离极限不到半格时不出判定;无效测量永不判合格。
练习场景里,0.01 mm 数显卡尺测 Ø25 0/−0.05 mm 的轴,实际做成 24.98 mm:按它自己的公差判合格。适用的是这个注出的公差,不是 m 级一般公差允许的 ±0.2 mm。
参考资料
- GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》 · 国家质量技术监督局
- ISO 2768-1:1989 — General tolerances — Part 1: Tolerances for linear and angular dimensions without individual tolerance indications · ISO
- GB/T 3177-2009《产品几何技术规范(GPS) 光滑工件尺寸的检验》 · 国家质量监督检验检疫总局、国家标准化管理委员会
这些来源怎样用、怎样核对,见关于 KELIBRON。
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
图纸上写“ISO 2768-m”是什么意思?
没有单独标公差的尺寸按 ISO 2768-1 的 m(中等)级执行。GB/T 1804-2000 等效采用 ISO 2768-1:1989,其表 1 中 m 级大于 6 至 30 mm 为 ±0.2 mm,大于 30 至 120 mm 为 ±0.3 mm。
超出一般公差的零件一定拒收吗?
不一定。按 GB/T 1804-2000,除另有规定,功能未受损害的通常不应判定拒收。
m 级下 30 mm 长度的公差是多少?
±0.2 mm:“大于 6 至 30”段包括 30 mm。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。