KELIBRON
教学与考证
考证与技能大赛的量具使用要点
要点
实操考核不仅看工件尺寸,也看测量过程:检查量具、擦净校零、每个要素用正确测法、按分度值读数、记录、按公差判定、量具归位保养。具体以评价机构的考核标准为准。
常见考核要点
- 按公差选择合适量具,确认校准标签有效。
- 擦净测量面与工件,去毛刺。
- 检查或设置零位。
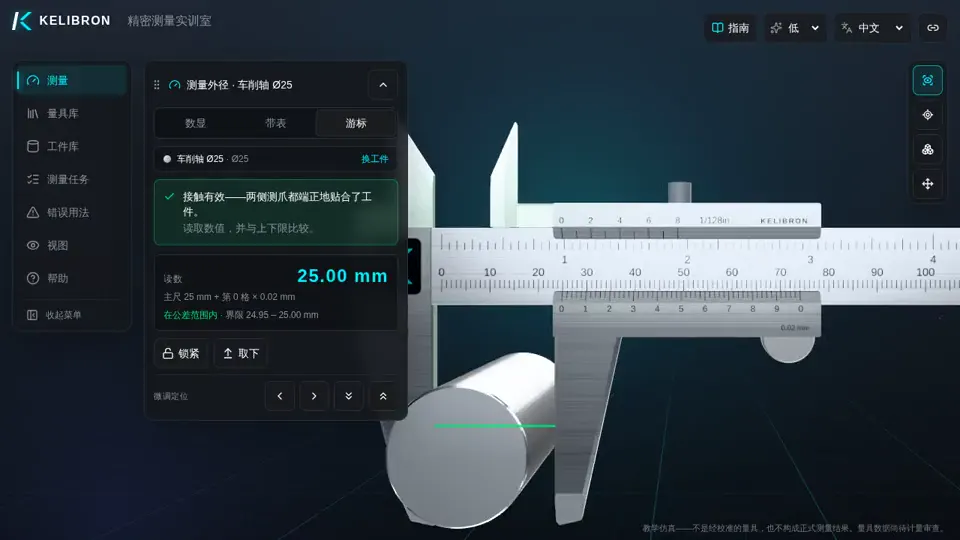
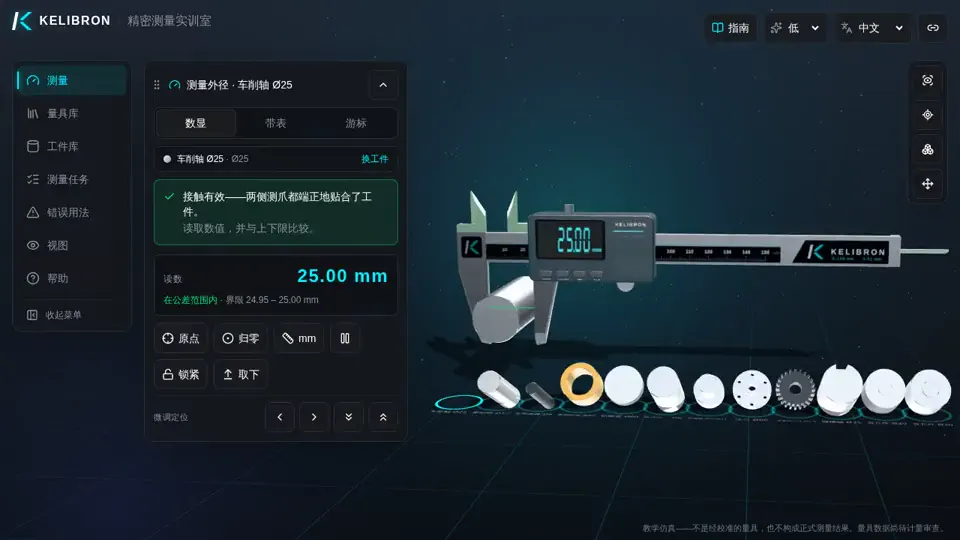
- 测外径:工件深入量爪、与尺身垂直、轻而均匀用力,轻摆取最小值。
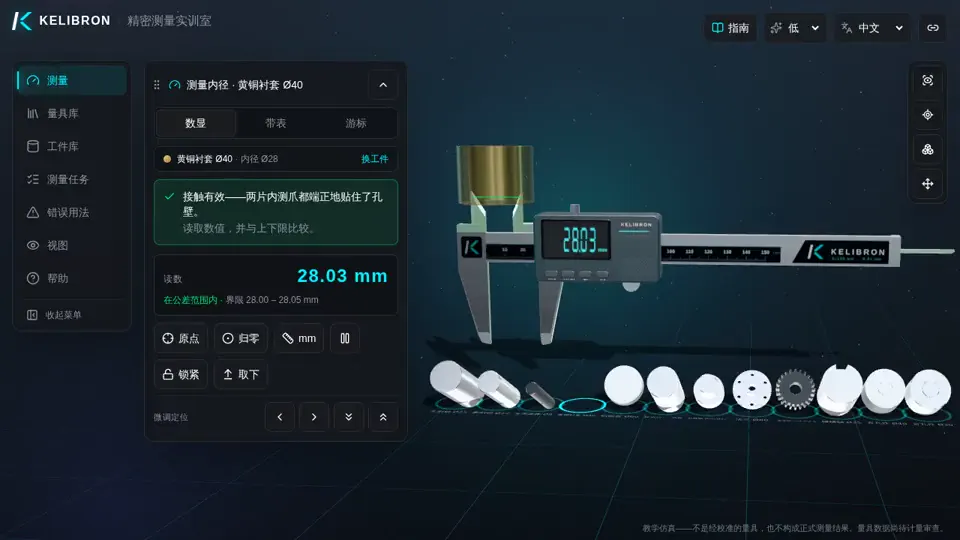
- 测内径:内测量爪全部伸入、过中心,径向摆动取最大值、轴向摆动取最小值。
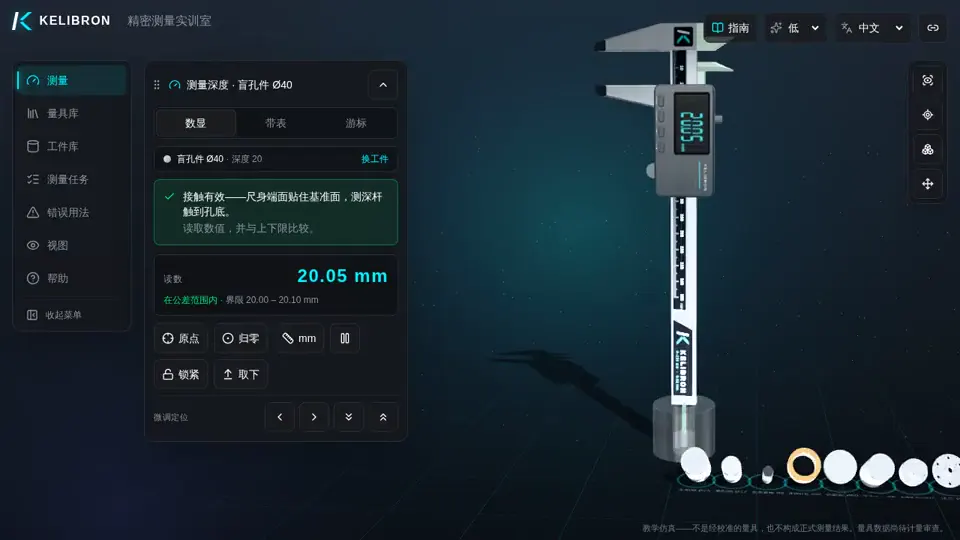
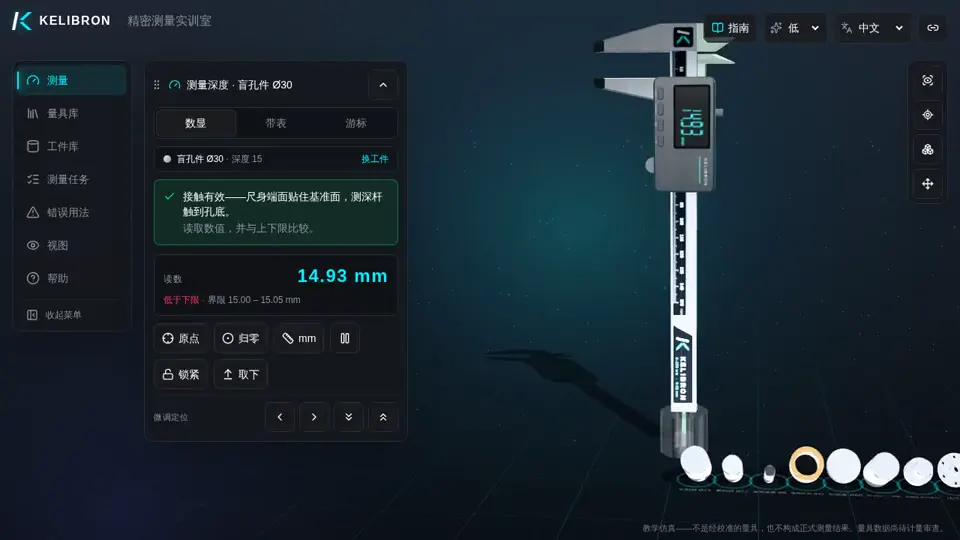
- 测深度:尺身端面贴紧基准面,深度尺垂直。
- 按分度值读数,在要素的几个位置测量,带单位记录。
- 与极限尺寸比较,判定合格与否。
- 擦净量具,松开锁紧,放回量具盒。
常见扣分点
工件不清洁或有毛刺就测量、不校零、量爪偏斜、用量爪尖部测量、用力过大、斜视读数、小数位数写错、工件刚下机床就测量(温度高)、量具和切屑混放。KELIBRON 的“错误用法”演示其中四项:量爪偏斜、未校零、有切屑和用力过大,并显示各自如何改变读数。
用 KELIBRON 练习
在数显、带表、游标三种卡尺上反复练习外径、内径、深度的完整测量流程;用故意超差的工件练习合格判定;再到真实量具上重复同样的流程。
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
考核只看结果还是也看测量过程?
不少实操考核同时考查测量方法、安全文明生产和量具保养,以评价机构发布的评分标准为准。
读数要写几位小数?
写到量具的分度值:0.01/0.02 mm 卡尺写两位小数(0.02 mm 游标卡尺末位为偶数)。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。