KELIBRON
测量基础
测量条件
要点
图纸尺寸以 20 °C 为准。测量时,工件和量具要处于相同而稳定的温度,二者都要清洁、工件不带毛刺,测量力要轻而稳定;否则还没读数,读数就已经错了。
温度
几何尺寸规范的标准参考温度是 20 °C(ISO 1)。这是国际约定:尺寸指的是工件在 20 °C 时的值,不同地方加工、测量的结果才能相互比较。材料受热会伸长:量块用钢每米每摄氏度约伸长 11.5 µm,其他钢约 11~12 µm。
例:100 mm 的钢件比量具高 5 °C,约长 100 × 5 × 11.5 × 10⁻⁶ = 0.00575 mm,约 6 µm。工件和钢制量具温度相同时,两者都伸长,大部分影响会相互抵消。
- 工件加工后先冷却,再做最终测量。
- 工件和量具不要长时间握在手里;千分尺有隔热板的,握隔热板。
- 测量前把量具和工件放在同一房间里。
清洁与毛刺
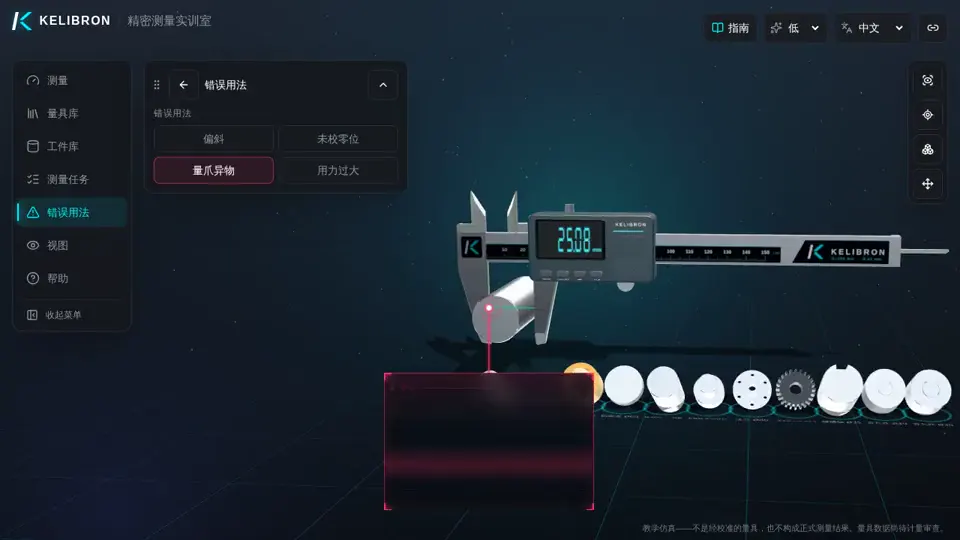
测量面与工件之间夹着切屑、切削液膜或毛刺,测外尺寸时读数偏大;测内尺寸时读数偏小。擦净测量面和工件,去掉测量部位边缘的毛刺。
测量力
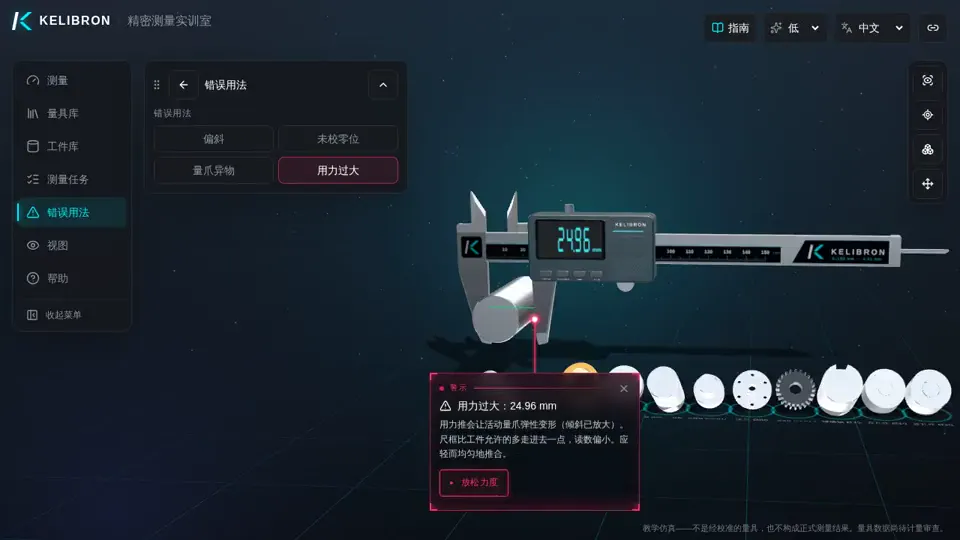
用力过大会使卡尺量爪受力变形,外径读数通常偏小。合拢时用力要轻而稳定。千分尺带有测力装置(ISO 3611),通常是棘轮或摩擦微分筒,使每次读数的测量力大致相同。
读数之前
- 工件和量具处于室温,尽量接近 20 °C。
- 测量面和工件清洁,毛刺已去除。
- 已检查零位。
- 量具与被测要素垂直。
- 测量力轻而稳定;千分尺用棘轮。
在 KELIBRON 中
实训室把其中两项做成了错误用法演示:量爪测量面上有异物、用力过大。实训室不模拟温度:工件始终处于图纸规定的温度。
参考资料
- ISO 1:2022 — Geometrical product specifications (GPS) — Standard reference temperature for the specification of geometrical and dimensional properties · ISO
- T. Doiron, “20 °C — A Short History of the Standard Reference Temperature for Industrial Dimensional Measurements”, J. Res. NIST 112(1), 2007 · NIST
- T. Doiron, J. Beers, The Gauge Block Handbook, NIST Monograph 180, 1995 · NIST
- ISO 3611:2023 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Design and metrological characteristics of micrometers for external measurements (按编号引用,无公开页面) · ISO
- GB/T 1216-2018《外径千分尺》 (按编号引用,无公开页面) · 国家市场监督管理总局、国家标准化管理委员会
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
为什么尺寸要在 20 °C 下测量?
因为几何尺寸规范以 20 °C 为准(ISO 1);在别的温度下,工件会比它在 20 °C 时略大或略小。
工件偏热时读数偏大还是偏小?
偏大:钢件每高出量具 1 °C,每米约伸长 11.5 µm。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。