KELIBRON
公差与判定
公差配合入门
要点
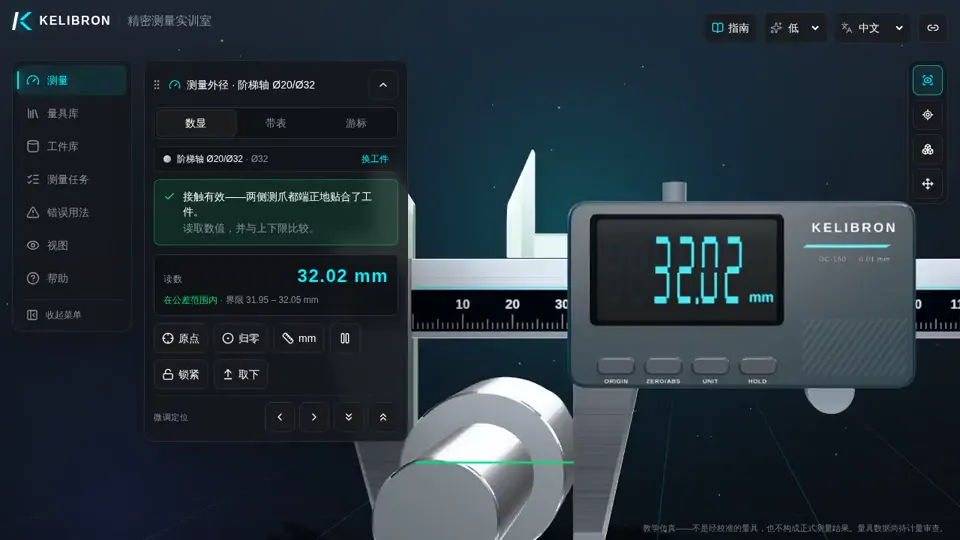
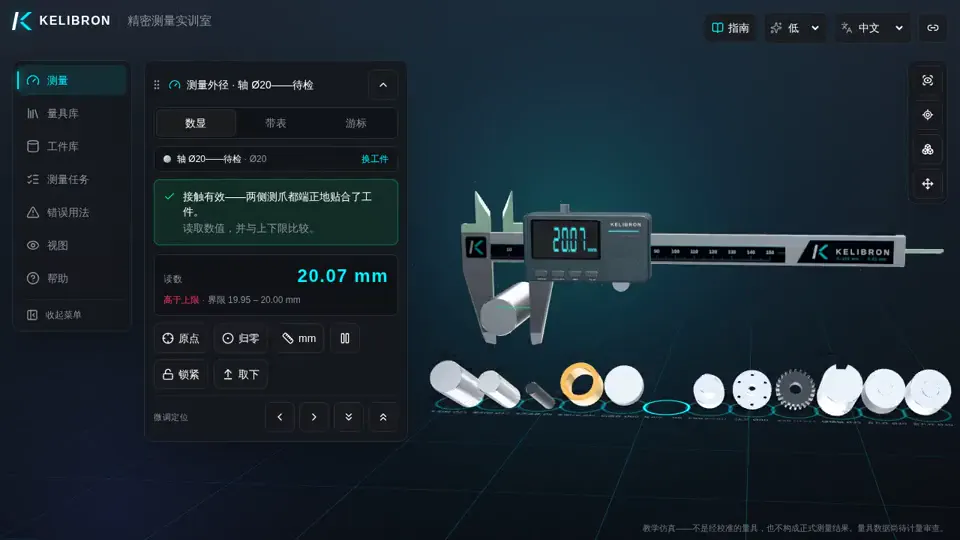
带公差的尺寸由公称尺寸和两个偏差组成。上极限尺寸 = 公称尺寸 + 上偏差,下极限尺寸 = 公称尺寸 + 下偏差,公差 = 上极限尺寸 − 下极限尺寸。实测尺寸在两极限之间即为合格。
极限尺寸与偏差
| 图样标注 | 下极限尺寸 | 上极限尺寸 | 公差 |
|---|---|---|---|
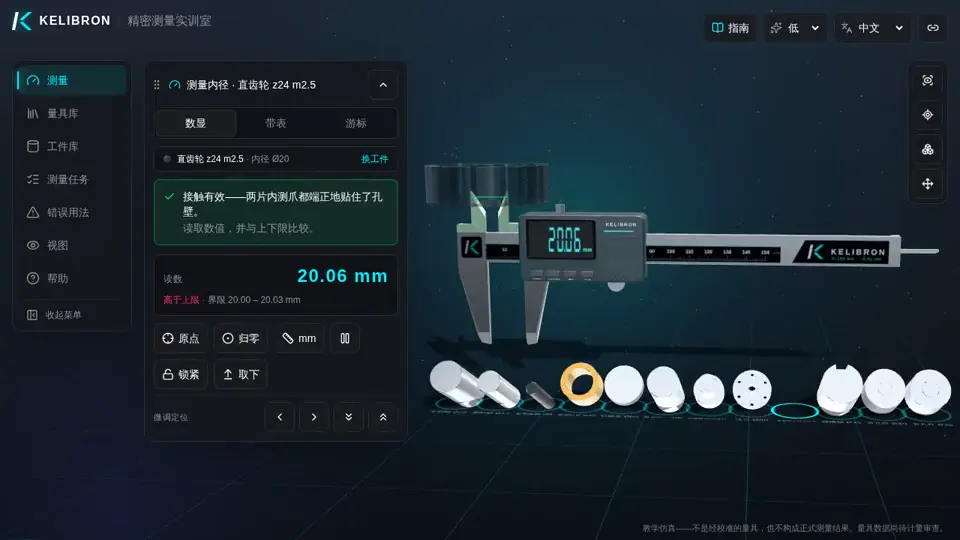
| Ø20 0/−0.05 | 19.95 | 20.00 | 0.05 |
| Ø40 ±0.1 | 39.90 | 40.10 | 0.20 |
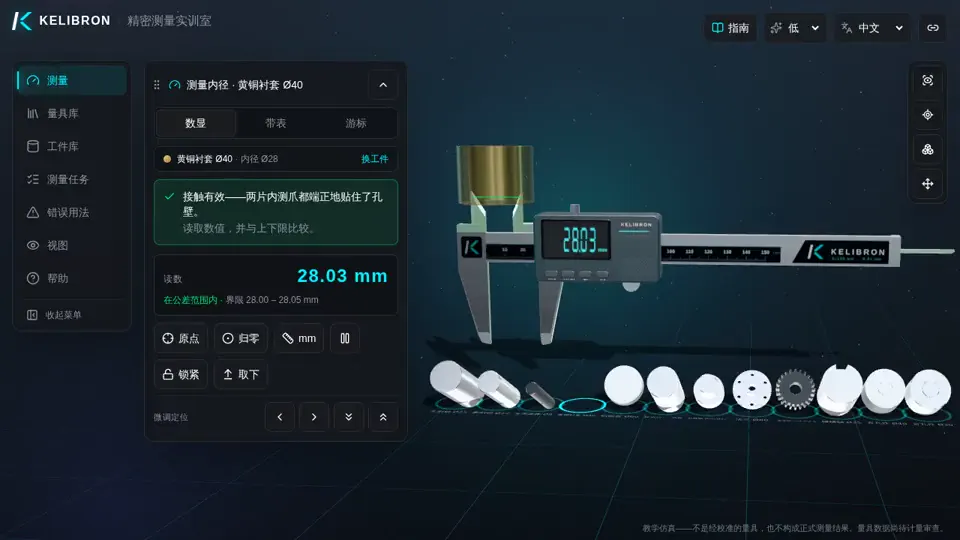
| Ø28 +0.05/0(孔) | 28.00 | 28.05 | 0.05 |
标准公差等级与配合(GB/T 1800 / ISO 286)
字母表示公差带位置(大写为孔,小写为轴),数字是标准公差等级,即公差带宽度。公称尺寸大于 18 至 30 mm 时,IT7 = 0.021 mm,IT6 = 0.013 mm。
- Ø20H7(孔):20.000–20.021 mm。
- Ø20g6(轴):19.980–19.993 mm。
- H7/g6 为间隙配合:间隙 0.007–0.041 mm。
一般优先采用基孔制(孔为 H,改变轴的公差带),因为孔多用定尺寸刀具加工。配合分为间隙配合(始终有间隙)、过渡配合(可能有间隙或少量过盈)和过盈配合(压入)。
测量后的合格判定
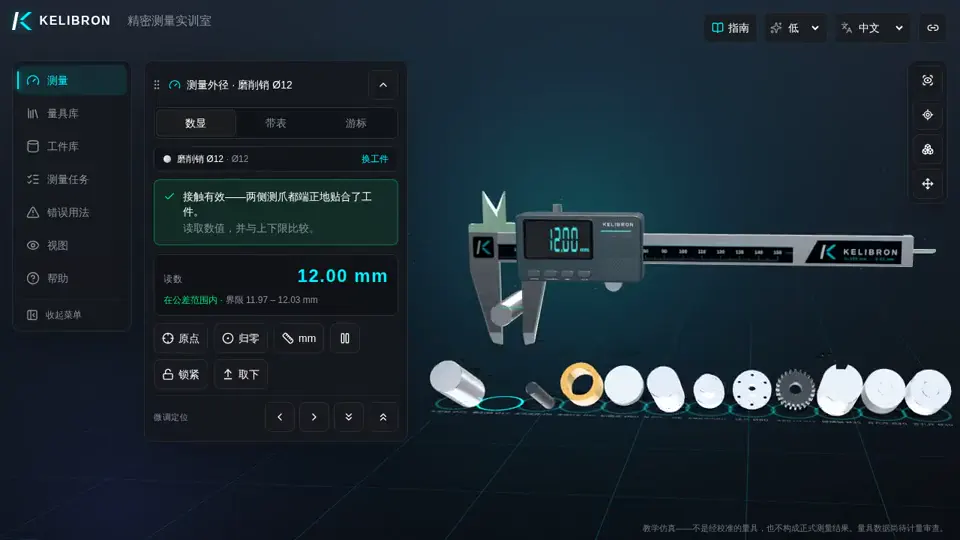
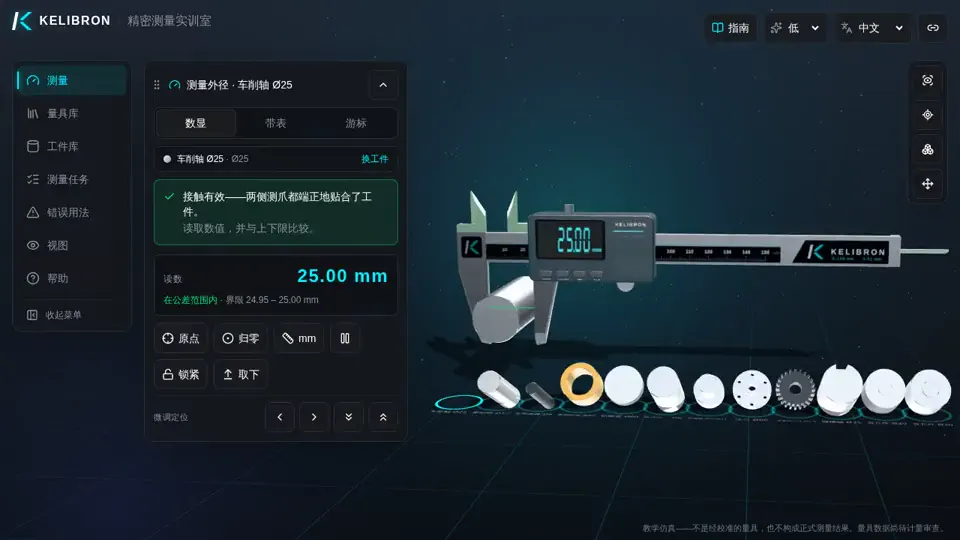
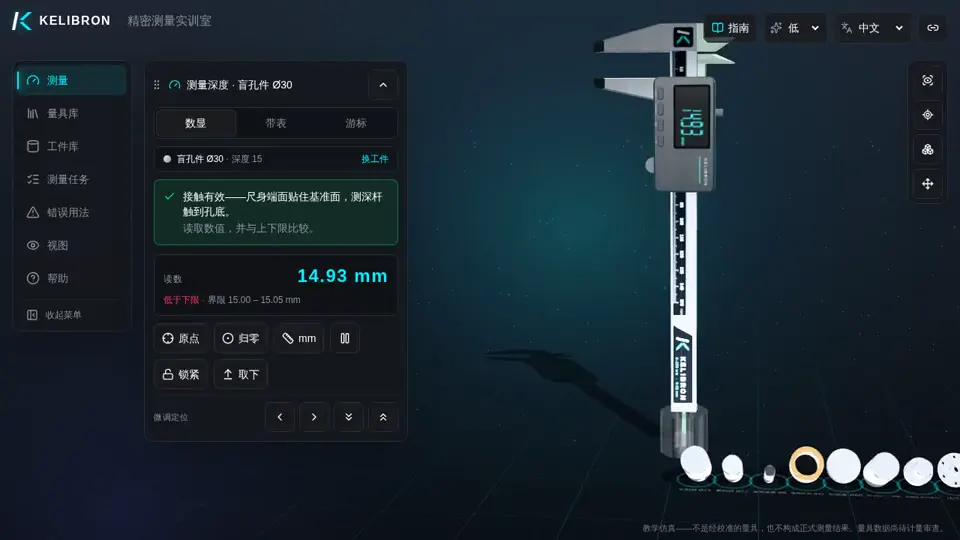
按公差选择合适的量具(见十分之一原则),修正零误差后与极限尺寸比较。在极限附近要考虑测量不确定度:按 ISO 14253-1 的默认规则,供方证明合格时,测得值距两极限都要大于 U 才判合格;双方也可约定其他判定规则。KELIBRON 按简单接受判定(在极限之内即合格),并设有故意超差的工件用来练习合格判定;其公差为练习而设,不代表量具能力足够。
参考资料
- ISO 286-1:2010 — Geometrical product specifications (GPS) — ISO code system for tolerances on linear sizes — Part 1: Basis of tolerances, deviations and fits · ISO
- GB/T 1800.1-2020《产品几何技术规范(GPS)线性尺寸公差ISO代号体系 第1部分:公差、偏差和配合的基础》 (按编号引用,无公开页面) · 国家市场监督管理总局、国家标准化管理委员会
- ISO 14253-1:2017 — GPS — Inspection by measurement of workpieces and measuring equipment — Part 1: Decision rules for verifying conformity or nonconformity with specifications · ISO
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
公差怎么算?
公差 = 上偏差 − 下偏差。Ø20 0/−0.05 的公差为 0 − (−0.05) = 0.05 mm。
H7 是什么意思?
下偏差为零(H)、公差带宽度为 IT7 的孔;Ø20H7 即 20.000–20.021 mm。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。