KELIBRON
公差与判定
极限量规:通端过、止端止
光滑极限量规用两个动作判定孔或轴是否合格:通端必须通过、止端必须止住。通端按最大实体尺寸制造,止端按最小实体尺寸;量规不给读数——公差住在量规里。GB/T 1957-2006 覆盖至 500 mm、IT6 至 IT16。
本页目录
把公差住在里面的量具
光滑极限量规是没有刻线的定值检验工具:测量面以孔或轴的两个极限尺寸为公称尺寸,控制被检要素的边界条件。它只回答「行」或「不行」,永远不告诉你尺寸是多少。台面上单测一根轴,这像是亏了;面对一整托两百根一模一样的销子,它是最快的诚实答案。
GB/T 1957-2006《光滑极限量规 技术条件》规定了这类量规的术语、公差、要求、检验、标志与包装,适用基本尺寸至 500 mm、公差等级 IT6 至 IT16;型式与尺寸另由 GB/T 10920-2008 规定。
通端与止端
检验孔用的量规叫塞规:测量面是外圆柱面,圆柱直径等于孔的最小极限尺寸者为通规,等于孔的最大极限尺寸者为止规。检验轴用环规或卡规:圆环直径等于轴的最大极限尺寸者为通规,等于最小极限尺寸者为止规。
通、止两端成对使用,分别标 T(通)与 Z(止)。
| 被检要素 | 通端(T) | 止端(Z) |
|---|---|---|
| 孔(塞规) | 最小极限尺寸 | 最大极限尺寸 |
| 轴(环规/卡规) | 最大极限尺寸 | 最小极限尺寸 |
判定规则是死的:通端通过、止端止住,工件合格;止端进去——哪怕只进一点、哪怕只有一次——工件判不合格,没有「差不多」。
泰勒原则:两端各管什么
形状误差让一个数不够用。一根中段比两端粗的轴,每个截面都在极限内,照样塞不进直的孔。极限尺寸判断原则(泰勒原则)用两个条件堵住漏洞:作用尺寸不越过最大实体边界,任何位置上的局部实际尺寸不越过最小实体边界。
即轴 dfe ≤ dmax 且 da ≥ dmin;孔 Dfe ≥ Dmin 且 Da ≤ Dmax。
量规两端据此分工:通端控制体外作用尺寸,理论上应是全形轮廓——长度等于配合长度的完整圆柱面,尺寸等于最大实体尺寸;止端控制局部实际尺寸,理论上应是两点状接触的不全形量规,尺寸等于最小实体尺寸。
实际允许偏离:当形状误差不致影响配合性质时,可以用偏离泰勒原则的量规——大尺寸的孔和轴常用非全形通规,因为 300 mm 的全形量规是一坨谁也端不平的钢。
常见的型式
塞规有全形塞规、不全形塞规、片形塞规和球端杆规;轴用量规有环规与卡规。
GB/T 1957-2006 附录 B 按尺寸给出推荐型式:例如工件孔用通端,18 mm 以下推荐全形塞规、315 mm 以上用球端杆规;工件轴用通端,18 mm 以下推荐环规(其次卡规)、18 至 100 mm 用卡规。
量规公差、磨损与校对量规
量规自己也是按公差制造的:量规制造公差 T 和位置要素 Z 由工件公差定出,量规公差带整体放在工件公差带之内,数值按 GB/T 1957-2006 的表查取。日常用得着的是两条位置规则:
- 通规的制造公差带对位置要素 Z 对称,从工件最大实体尺寸向公差带内偏移,并留有磨损裕量;磨损极限与工件最大实体尺寸重合——通规磨损到最大实体尺寸就是寿命到头。
- 止规的制造公差带从工件最小实体尺寸起向公差带内分布,不规定磨损裕量——只有废品才通过止规,它几乎磨不到。
环规、卡规没法用普通卡尺有意义地校对,轴用量规靠校对量规把关:TT(校通-通)、ZT(校止-通)分别校对新的通规、止规尺寸,TS(校通-损)检查使用中的通规——TS 能通过去,被校的通规就该报废。校对量规的制造公差是被校对量规的一半。
按用途分:工作量规(T、Z,新的或磨损少的,操作者用)、验收量规(磨损较多的,检验部门用)。现行国标未对验收量规单独规定公差带。用户代表验收时,通端应接近工件最大实体尺寸、止端接近最小实体尺寸。
别用蛮力伪造答案
量规一使劲,说的就不是尺寸了。检验在量规自重下进行:卡规扶正搭在轴上,让它自己滑到直径位置;塞规垂直轻轻送进孔里,让它自己沉下去。
不许硬推硬卡,不许边推边旋转,更不许敲打强入——止端硬闯过一根轴,证明的是手腕的力气。只有量规自重太轻或检验水平方向要素时,才允许稍加一点力。
同一工件、两支合格量规结论相反时——一支收下、一支拒收——按收下算。这条争规则看着怪,看清量规归属就明白了:验收量规故意磨损得接近实体极限,是谨慎的买方信得过的那支。
算例:Ø10 h6 的销
图纸标 Ø10 h6。查 GB/T 1800.2-2020 的偏差表,6 至 10 mm 段 IT6 为 0/−9 µm,极限尺寸 10.000 与 9.991 mm;轴的最大实体尺寸 10.000 mm,最小实体尺寸 9.991 mm。
| Ø10 h6 卡规 | 公称尺寸 | 检验内容 |
|---|---|---|
| 通端(T) | 10.000 mm | 轴不超出最大实体尺寸 |
| 止端(Z) | 9.991 mm | 局部尺寸不小于最小实体尺寸 |
这是公称尺寸:真正的量规不正好切在极限上——通端按位置要素 Z 偏移,带制造公差 T 和磨损裕量,止端带 T,数值都按 GB/T 1957-2006 的表查。
实训室场景里的这根销实际 9.996 mm:通端滑得过去(9.996 < 10.000),止端停住(9.996 > 9.991),判合格。
用量规,还是用通用量具?
极限量规是光滑工件验收规则的极端情形:通端磨损极限贴着最大实体尺寸、止端公差带从最小实体尺寸起,量规检验的判定边界就是极限尺寸,相当于 GB/T 3177-2009 的方式 b;量规自身的公差制度把量具的不确定度关进工件公差带内,等效地起保护带作用。换卡尺来测,读数带不确定度,标准用安全裕度 A 和器具不确定度允许值 u₁ 来回答,见验收极限与安全裕度。公差紧到卡尺的十分之一都够不着时,选千分尺还是量规只看产量:单件就测,一万件就规,见按公差选量具。
在 KELIBRON 里
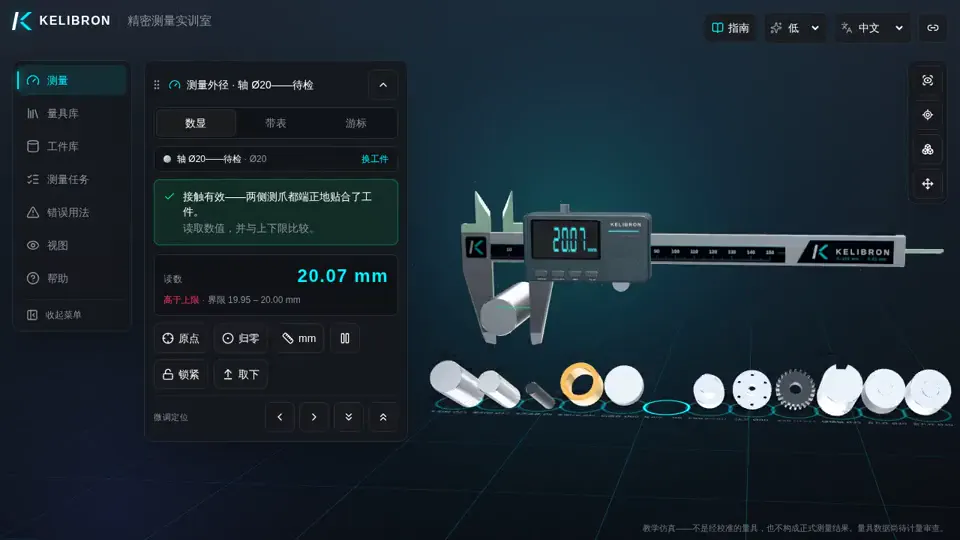
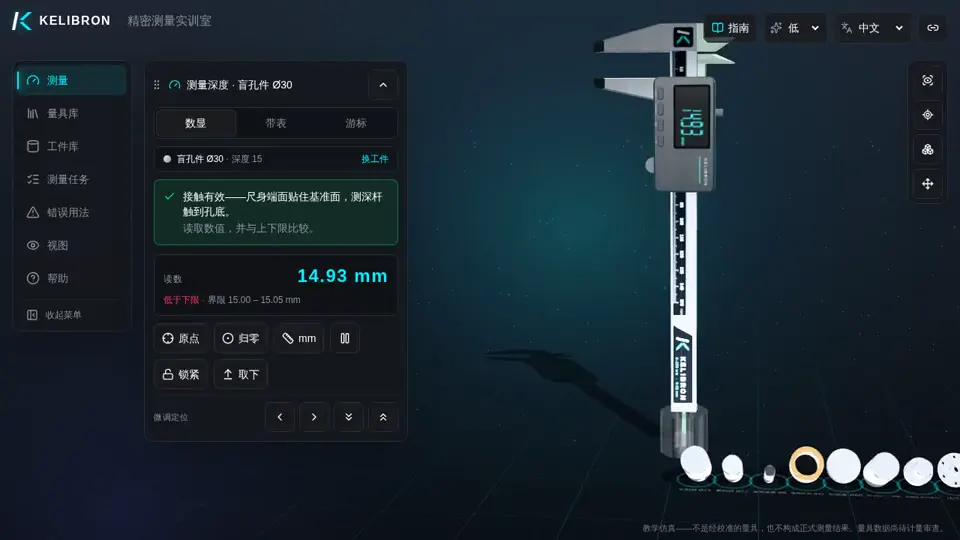
实训室还没有光滑极限量规——这一族随量具目录 G3 批入库,本课次在此之前保持 planned。它要练的判定逻辑已经能用通用量具练:实训室按修正值与闭区间公差比较下判定,公差带不到分辨力 2 倍、或读数离极限不到半格时拒不出判定——和「止端通过一律判不合格」是同一个脾气。判定失败的场景 shaft-reject 与 blind-depth-reject 可以先看,量规本体还在工具柜里。
参考资料
- GB/T 1957-2006《光滑极限量规 技术条件》 · 国家质量监督检验检疫总局、中国国家标准化管理委员会
- GB/T 10920-2008《螺纹量规和光滑极限量规 型式与尺寸》 · 国家质量监督检验检疫总局、国家标准化管理委员会
- GB/T 1800.2-2020《产品几何技术规范(GPS) 线性尺寸公差ISO代号体系 第2部分:标准公差带代号和孔、轴的极限偏差表》 · 国家市场监督管理总局、国家标准化管理委员会
- GB/T 3177-2009《产品几何技术规范(GPS) 光滑工件尺寸的检验》 · 国家质量监督检验检疫总局、国家标准化管理委员会
- 高校课件《第五章 光滑极限量规》(基本概念、泰勒原则、量规公差带、量规设计,book118 镜像) · 高校教学课件(B 级)
- 高校课件《机械精度设计与检测》第六章 光滑工件尺寸的检测(max.book118 镜像) · 高校教学课件(B 级)
- 科普中国「极限尺寸」条目(转述 GB/T 1957 泰勒原则与量规形式要求) · 科普中国(中国科协)
这些来源怎样用、怎样核对,见关于 KELIBRON。
先用卡尺练习通用要点
常见问题
止端进了一点为什么就不合格?
止端代表最小实体尺寸。它进得去,说明被检要素某个截面已经越过这条线,别的位置再合格也改不了这个事实。
为什么磨坏的总是通端?
每个合格件都要过通端,它跟每个好零件摩擦;止端只碰废品。所以通端有磨损裕量、磨损极限贴在最大实体尺寸,止端不给。
塞规卡住要使劲推吗?
不要。量规在自重下检验、垂直送入。硬推、旋转、敲打进得去的是力气,不是尺寸——还会同时毁掉量规和工件。
先练通用要点
清洁、校零、放正、轻而均匀用力、按分度值读数,这些要点各类量具都相通,可以在卡尺场景中练习。