KELIBRON
量具管理
卡尺保养与校准
要点
每次使用前:擦净测量面,闭合量爪检查零位。按质量体系规定的周期(常见 6–12 个月):用量块在量程内多点检查并记录结果。
使用前检查
- 擦净测量面和工件,去除毛刺和切屑。
- 推动尺框:移动平稳,不晃动、不卡滞。
- 闭合量爪对光观察:测量面之间应不透光,或只有微弱均匀的光隙;光隙不均说明测量面磨损或损伤。
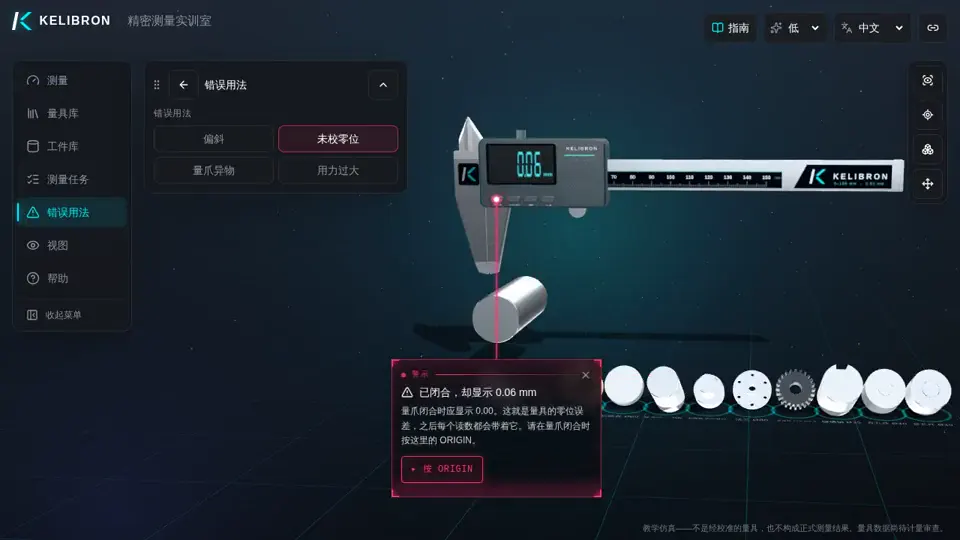
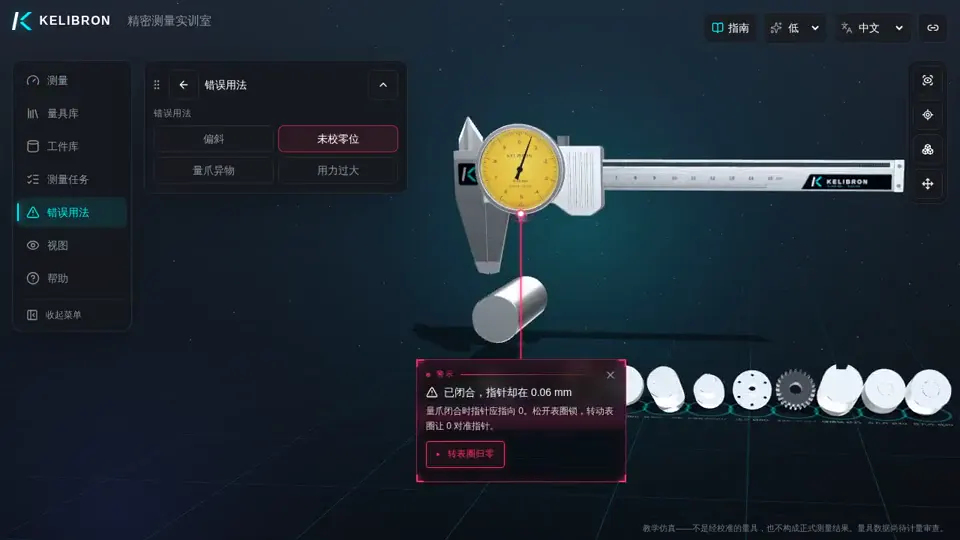
- 检查零位:游标零线对齐、表针指 0,或数显显示 0.00(不是则按 ORIGIN)。
- 确认校准标签在有效期内。
用量块校准
- 外测量爪:在量程内均匀选取量块(如 150 mm 卡尺取约四分之一、二分之一、四分之三和满量程),分别在量爪根部和端部测量。
- 内测量爪:用校对环规或带量爪的量块组合。
- 深度尺:把量块研合在平板上测量。
- 把每点误差与卡尺的最大允许误差比较(150 mm、分度 0.01/0.02 mm 的卡尺约 ±0.02~±0.03 mm,以规格或规程为准)。
依据:ISO 13385-1 规定卡尺的设计与计量特性;国内按 JJG 30《通用卡尺》检定规程。与最大允许误差比较并给出合格结论属于检定(或核查);校准证书给出示值误差及其不确定度。记录日期、结果和下次检定或校准日期。
存放与使用注意
擦净后放入盒内干燥存放,量爪略微张开、松开锁紧螺钉;钢制卡尺薄涂防锈油。远离磁性物体、切削液和热源。不要把卡尺当划针、锤子或扳手用,不要测量转动中的工件。数显卡尺长期不用取出电池。
参考资料
- ISO 13385-1:2019 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Part 1: Design and metrological characteristics of callipers · ISO
- JJG 30-2012《通用卡尺》检定规程 (按编号引用,无公开页面) · 国家质量监督检验检疫总局
- ISO 10012 — Quality management — Requirements for measurement management systems · ISO
完整复现
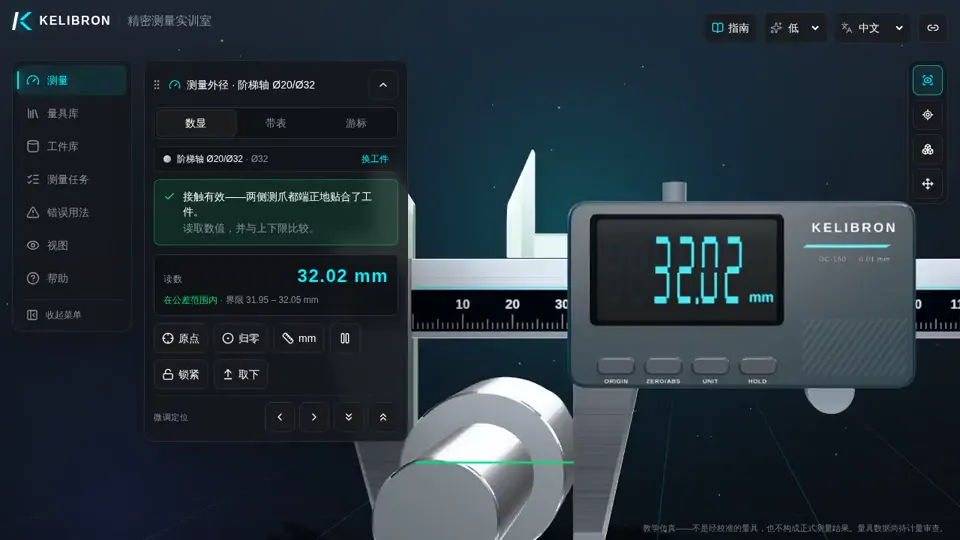
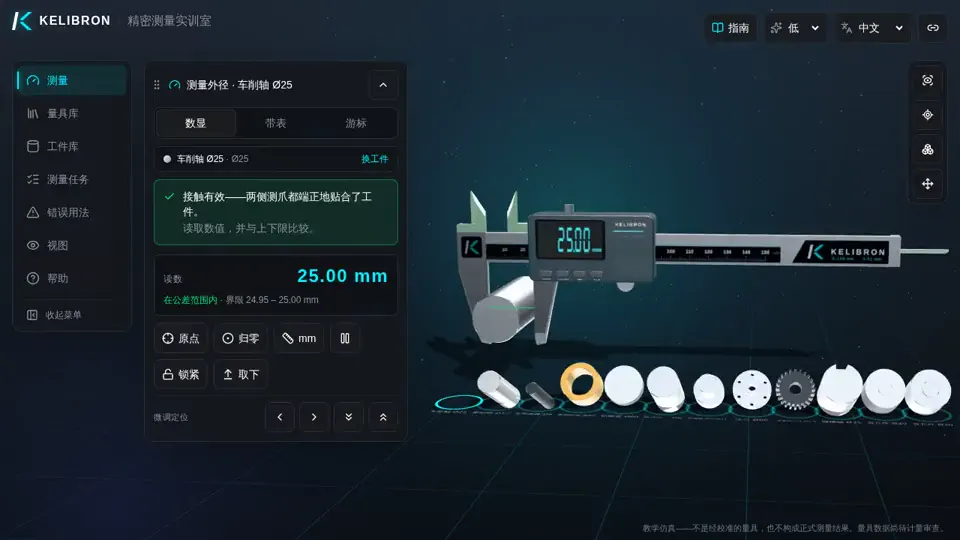
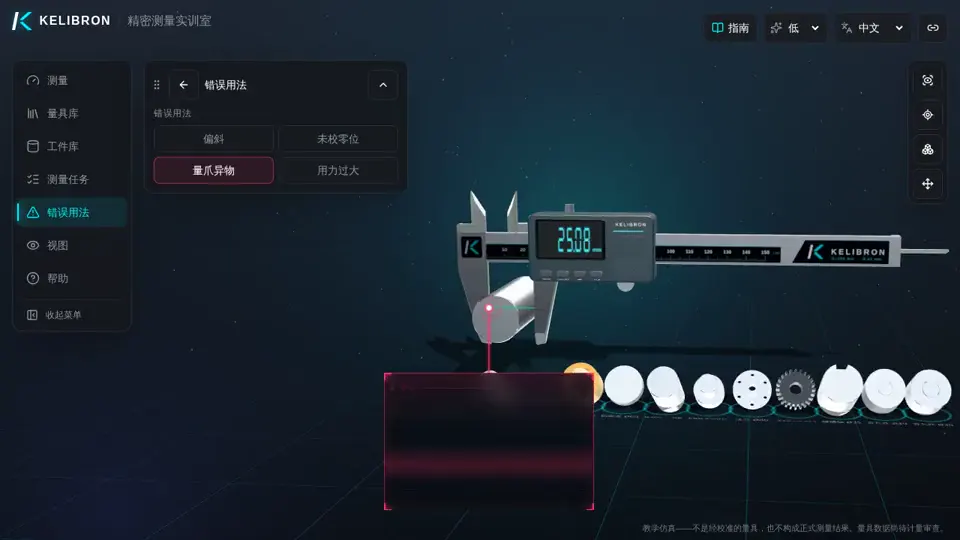
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
卡尺多久校准一次?
由企业质量体系规定,常见 6–12 个月,使用频繁时缩短。无论周期长短,每次使用前都要检查零位。
卡尺可以自己校准吗?
可以用可溯源的量块自行核查并记录;检定由法定或授权的计量技术机构进行;校准可由有能力的企业计量部门按规程进行。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。