KELIBRON
公差与判定
量具 GR&R 与测量系统分析(MSA)
测量系统分析(MSA)回答的是:这套测量过程够不够支撑我们用它做的判断。量具 GR&R 研究把测量变差分成重复性(同一人对同一零件重复测量)和再现性(不同测量人之间的差异)。按 AIAG《MSA 手册》,%GRR 小于 10% 一般可接受,10%~30% 视用途可能可接受,大于 30% 不可接受;可区分类别数 ndc 应不少于 5。
MSA 看什么
测量系统是量具、方法、人员、零件和环境的整体。MSA 研究它的偏倚(测量平均值与参考值之差)、线性(偏倚随量程的变化)、稳定性(随时间的漂移)以及精密度:重复性和再现性。校准检查的是量具与标准器的差异;MSA 检查的是整个测量过程在真实零件上的表现。
汽车行业的 IATF 16949 要求对控制计划中列出的每类测量系统开展 MSA 研究(第 7.1.5.1.1 条),方法见 AIAG《测量系统分析参考手册》。
卡尺 GR&R 研究怎么做
- 选约 10 个能代表过程实际波动范围的零件,在测量人看不到的地方编号。
- 选 2~3 名平时就做这项测量的测量人。
- 每人对每个零件测 2~3 次,顺序随机,不看之前的结果。
- 用同一把卡尺、测同一要素、同一位置。
- 用方差分析法(推荐)或均值极差法分析,通常借助表格或统计软件。
10 个零件、3 人、每人 3 次,共 90 个读数。客户或企业程序另有规定时从其规定。
结果怎么看
%GRR 把测量变差与总变差或公差相比。相对公差:%GRR = 6σGRR / 公差 × 100%。例:公差 0.10 mm,σGRR = 0.004 mm → 6 × 0.004 = 0.024 mm → 24%:处于临界区,只有用途允许时才能接受。
ndc(可区分类别数)= 1.41 × PV / GRR(均为标准差),向下取整,表示测量系统能把零件分成几组。小于 5 时,测量系统跟不上过程,不适合用于控制图。
重复性占主导:查量具和操作手法(测量力、垂直、零位、分辨力)。再现性占主导:测量人之间做法不同,要统一方法并培训。
卡尺做 GR&R 的常见情况
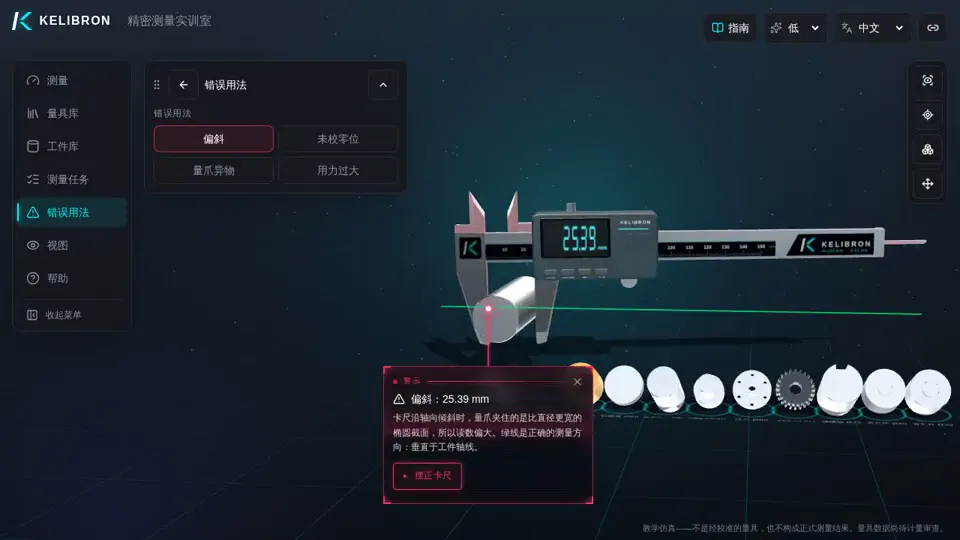
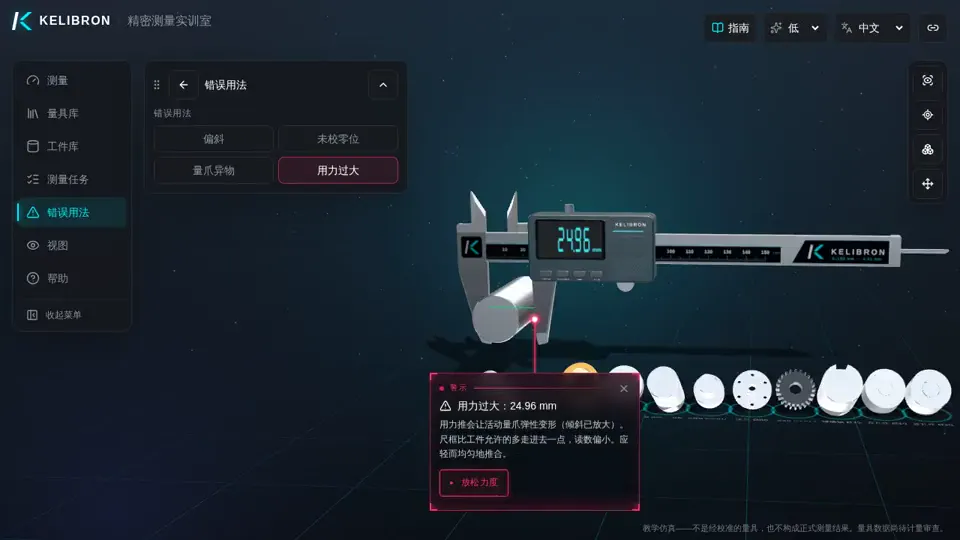
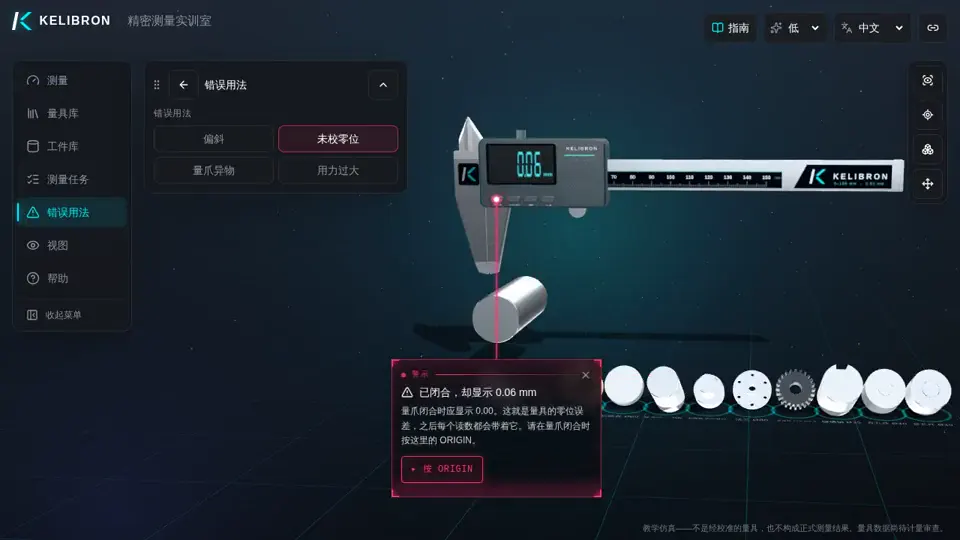
分辨力应不大于过程波动与公差中较小者的十分之一。用 0.01 mm 卡尺测几十微米的公差通常通不过,应改用千分尺、专用检具或通止规(见量具选择)。卡尺的测量变差多来自手法:工件没放到量爪根部、偏斜、用力不均、没检查零位。
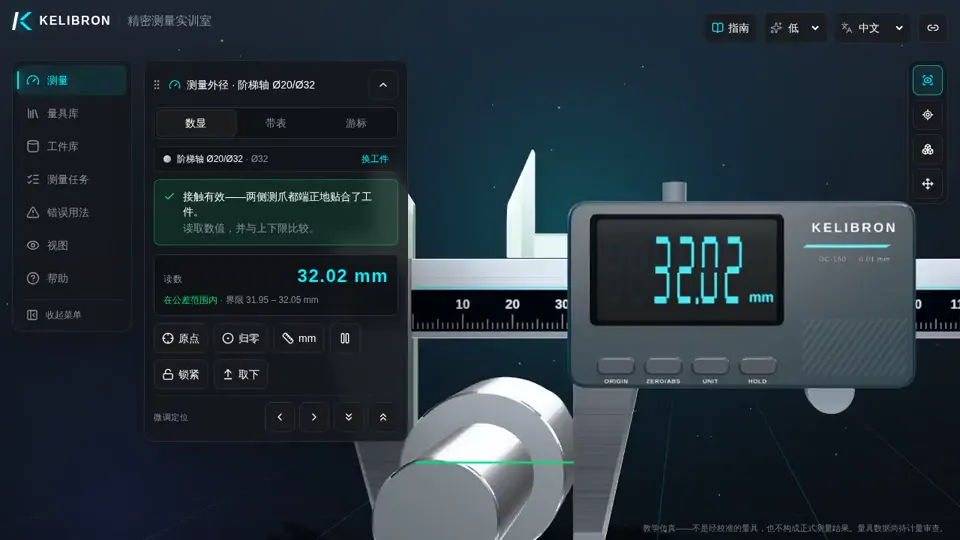
KELIBRON 不做 GR&R 研究。它训练的是决定重复性的手法——检查零位、工件放正放深、轻而均匀用力——并在“错误用法”演示中给出每种错误的影响大小。
参考资料
- AIAG, Measurement Systems Analysis (MSA) Reference Manual, 4th edition, 2010 (按编号引用,无公开页面) · AIAG
- IATF 16949:2016 — Quality management system requirements for automotive production and relevant service parts organizations (按编号引用,无公开页面) · IATF
- JCGM 200:2012 — International vocabulary of metrology — Basic and general concepts and associated terms (VIM, 3rd edition) · JCGM / BIPM
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
校准和量具 GR&R 有什么区别?
校准是把量具与参考标准比较;GR&R 是测量整个测量过程(量具、方法和人员)在真实零件上的变差。
GR&R 需要几个零件、几个人?
常见做法是 10 个零件、3 名测量人、每人 2~3 次。客户或企业程序另有规定时从其规定。
%GRR 多少算合格?
按 AIAG《MSA 手册》:小于 10% 一般可接受,10%~30% 视用途和成本可能可接受,大于 30% 不可接受。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。