KELIBRON
测量方法
孔径怎么测
孔径怎么测?把卡尺内测量爪伸进孔中部、通过中心,径向轻摆取最大值,再在互相垂直的方向复测。盲孔深度用深度尺,尺身端面贴紧孔口。
先看孔的要素和公差
先看清要测的孔:公称尺寸、极限偏差、要测多深(见测量方案)。以实训室的黄铜衬套为例,内孔为 Ø28 +0.05/0,读数在 28.00~28.05 mm 之间即合格。
用卡尺测通孔
- 清洁与对零:擦净内测量爪和孔壁,合拢量爪检查零位(数显卡尺按 ORIGIN;游标卡尺、带表卡尺的零位检查见各自页面)。
- 内测量爪伸到位:量爪尽量伸进孔内,与端面垂直,张开到两边都接触孔壁,用力轻而均匀。
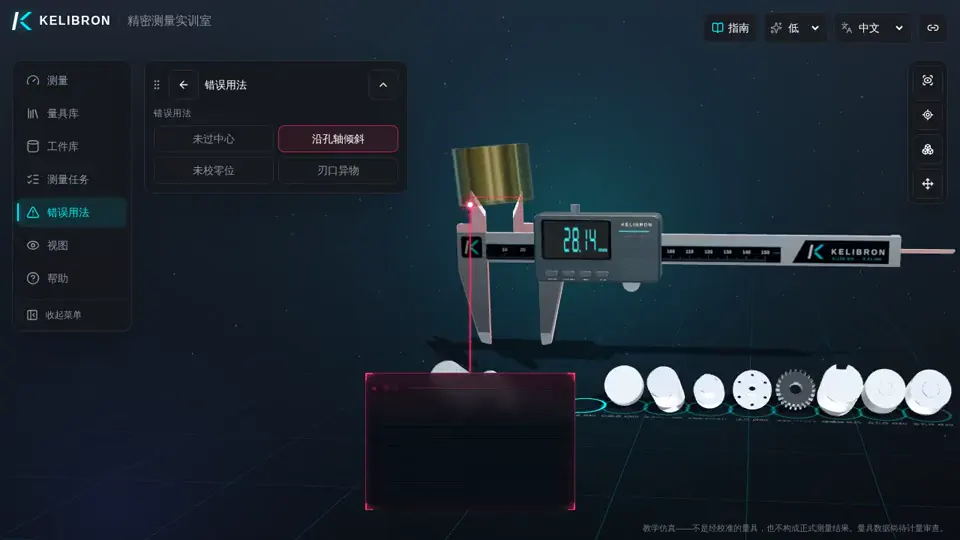
- 过中心取最大值:沿径向轻轻摆动;偏离中心时量爪测的是弦长,比直径短。
- 沿轴向取最小值:卡尺沿孔的轴线方向倾斜时测的是斜线,比直径长。
- 换方向、换截面复测:转 90° 再测,并在孔口和孔的另一端各测一处,读数差可反映圆度和锥度。
有独立刀口内测量爪的卡尺,读数就是孔径;用下量爪外侧测孔的型号,要加上量爪上标出的宽度。
用深度尺测盲孔深度
先清掉孔底的切屑。尺身端面平贴基准面,推出深度尺直到触底,保持与端面垂直再读数。端面没贴紧,读数偏大;孔底有切屑,读数偏小。
判定合格
把每个读数与极限尺寸比较(见公差配合入门)。实训室的 24 齿齿轮内孔为 Ø20 +0.03/0,读数 20.06 mm,超过上限 20.03,判不合格;要求深 15 +0.05/0 的盲孔读数 14.93 mm,深度不足。
常见错误用法
| 错误用法 | 读数 |
|---|---|
| 量爪偏离孔中心 | 偏小(弦长) |
| 卡尺沿轴向倾斜 | 偏大(斜线) |
| 测深时端面未贴紧 | 偏大 |
| 盲孔底部有切屑 | 偏小 |
| 未检查零位 | 整体偏移一个零误差 |
实训室在衬套和盲孔件上演示前四种;零误差在外径场景中演示,对内径读数的影响相同。
公差更严时怎么选
按公差和十分之一原则选量具。测量方案中,公差约 0.2 mm 及以上用卡尺;更严的孔要改用内测千分尺、内径百分表或塞规。
实训室已有两种:5~30 mm 内测千分尺,用测量爪测 Ø28 衬套孔;62~75 mm 三爪内径千分尺,在 Ø62 环规上对零。三爪自动对准孔的轴线,比两点接触容易用(见千分尺的种类)。
记录读数
每个读数都写明在哪个截面、哪个方向测的,用的什么量具和判定结论,格式见测量方案和首件检验。
规划中
塞规、针规、内径百分表、伸缩量规、两点内径千分尺和深度千分尺暂未进入实训室,规划中。它们共通的清洁、对零、摆正、轻而均匀用力,可先在下面的卡尺测孔场景中练习。
参考资料
- ISO 13385-1:2019 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Part 1: Design and metrological characteristics of callipers · ISO
- JJG 30-2012《通用卡尺》检定规程 (按编号引用,无公开页面) · 国家质量监督检验检疫总局
- GB/T 21389-2008《游标、带表和数显卡尺》 · 国家质量监督检验检疫总局、国家标准化管理委员会
- ISO 286-1:2010 — Geometrical product specifications (GPS) — ISO code system for tolerances on linear sizes — Part 1: Basis of tolerances, deviations and fits · ISO
- GB/T 1800.1-2020《产品几何技术规范(GPS)线性尺寸公差ISO代号体系 第1部分:公差、偏差和配合的基础》 (按编号引用,无公开页面) · 国家市场监督管理总局、国家标准化管理委员会
- D. Flack, Callipers and Micrometers, NPL Measurement Good Practice Guide No. 40, Issue 2, 2014 (first issued 2001) · National Physical Laboratory
- JB/T 10006-2018《内测千分尺》 (按编号引用,无公开页面) · 工业和信息化部
- GB/T 6314-2018《三爪内径千分尺》 · 国家市场监督管理总局、国家标准化管理委员会
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
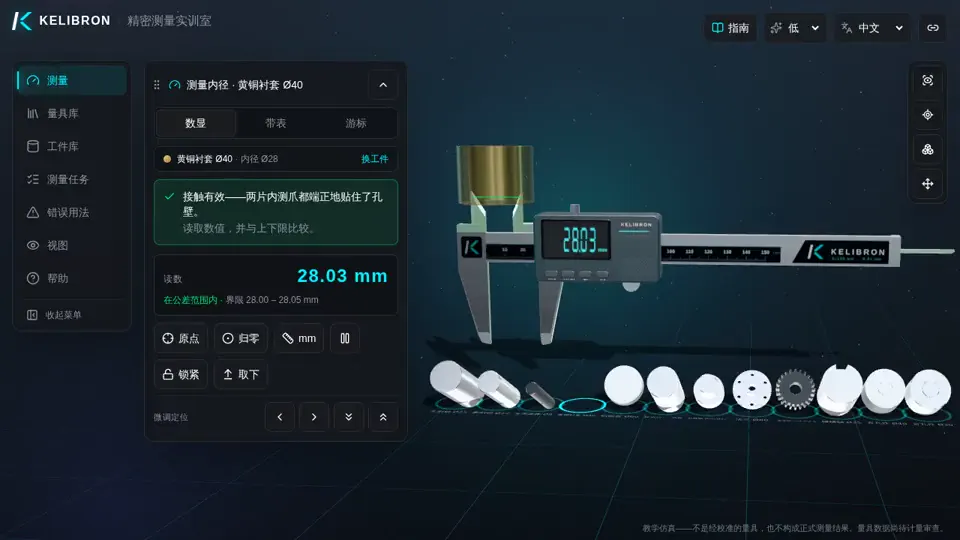 数显卡尺测量轴套内孔在实训室中打开 →
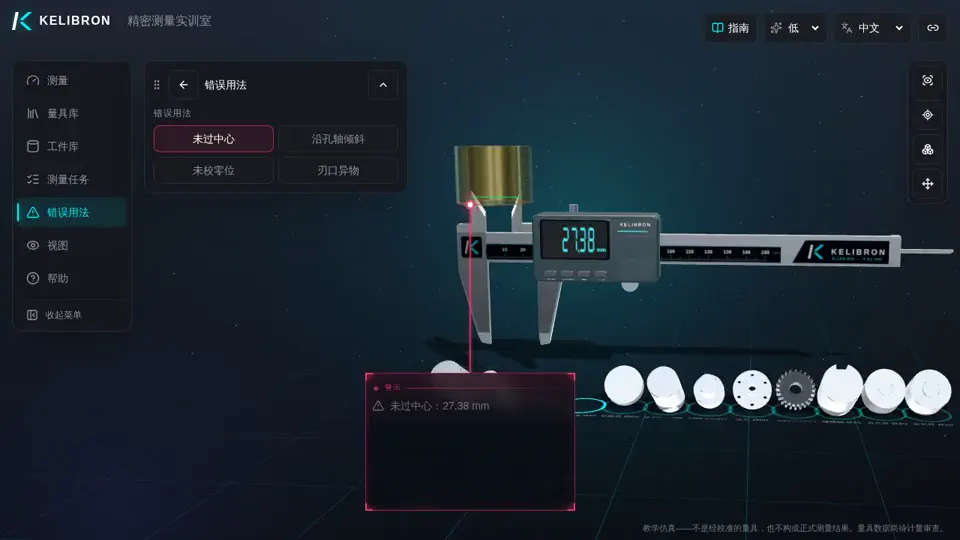 数显卡尺 · 错误用法错误用法:内测量爪偏离孔中心在实训室中打开 →
 数显卡尺 · 错误用法错误用法:测孔时卡尺倾斜在实训室中打开 →
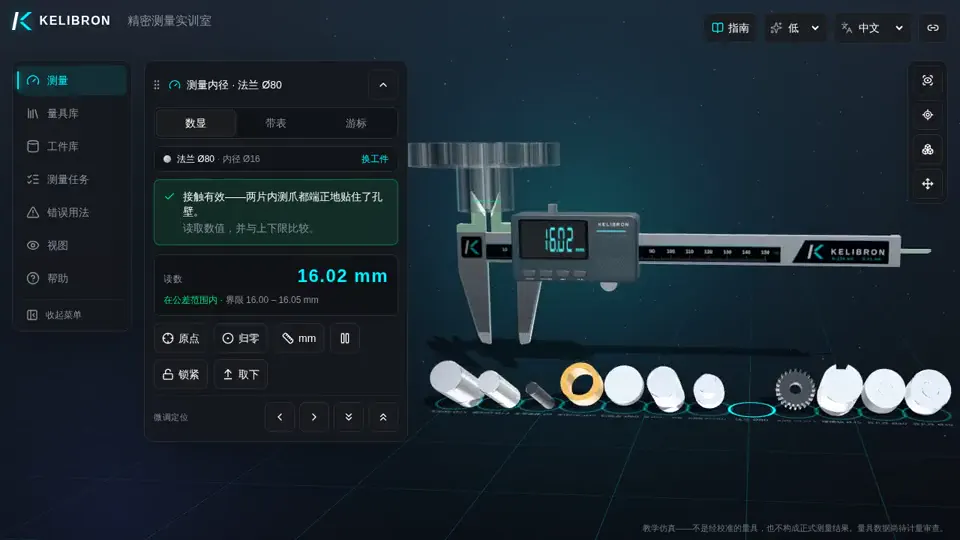 数显卡尺测量法兰内孔在实训室中打开 →
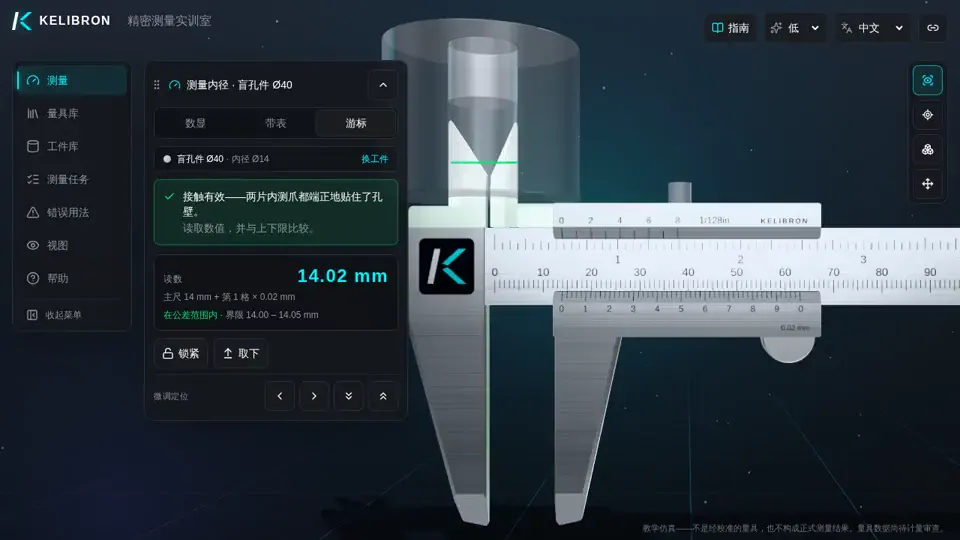 游标卡尺游标卡尺测盲孔件内径在实训室中打开 →
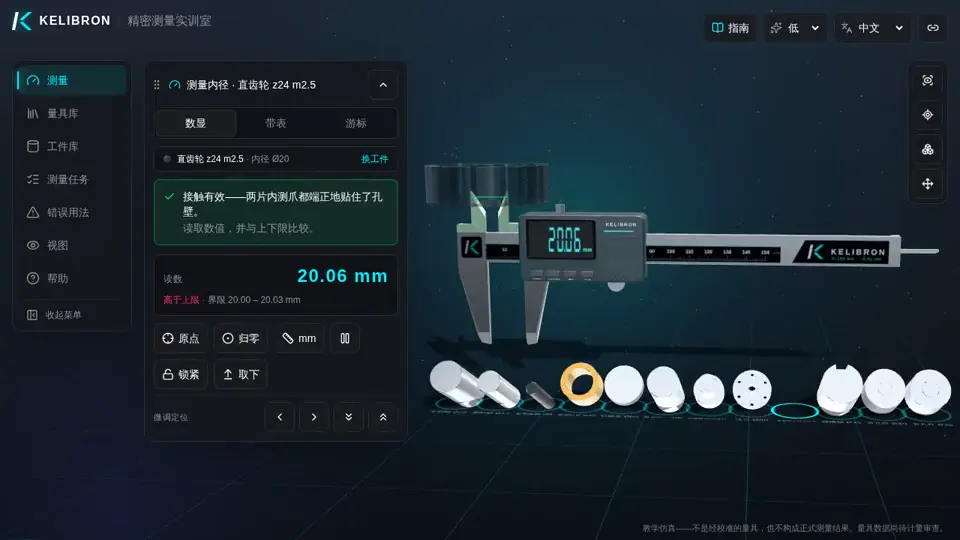 数显卡尺判定铰大的齿轮内孔(不合格)在实训室中打开 →
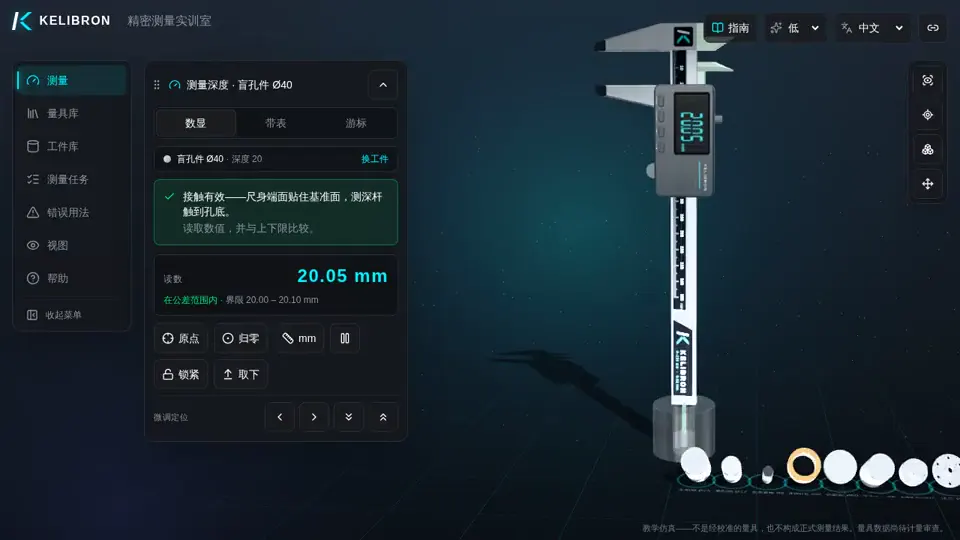 数显卡尺测量盲孔深度在实训室中打开 →
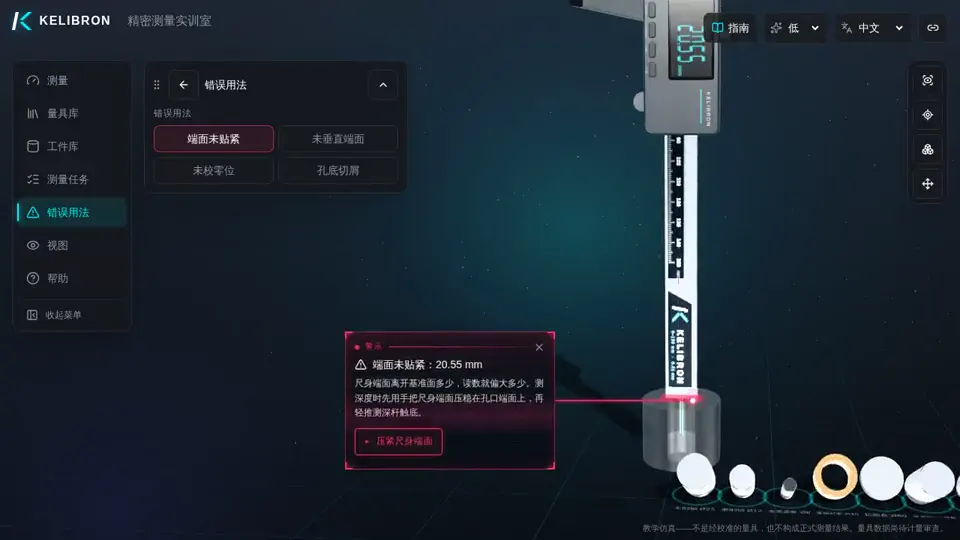 数显卡尺 · 错误用法错误用法:测深时尺身端面未贴紧在实训室中打开 →
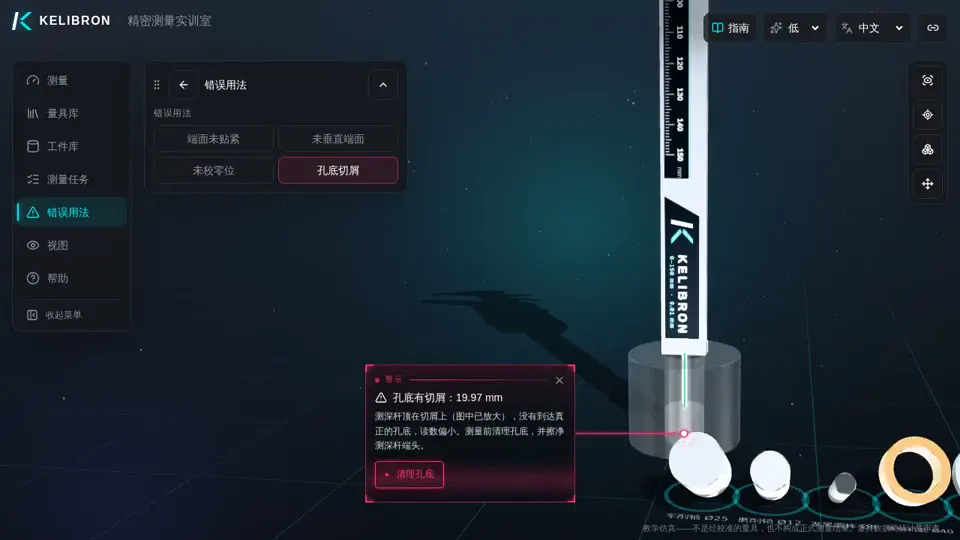 数显卡尺 · 错误用法错误用法:盲孔底部有切屑在实训室中打开 →
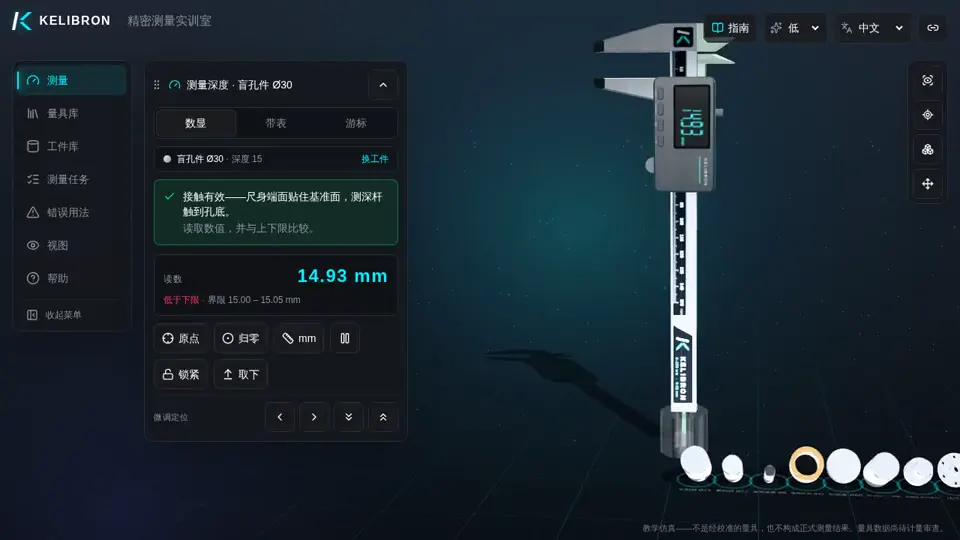 数显卡尺判定钻浅的盲孔(不合格)在实训室中打开 →
- 内测千分尺5–30 mm 内测千分尺测 Ø28 内孔在实训室中打开 →
- 三爪内径千分尺三爪内径千分尺测 Ø62 环规在实训室中打开 →
常见问题
卡尺测内径用哪个量爪?
用内测量爪(尺身上方的小量爪)。伸到位、张开到两边接触,再径向轻摆取最大读数。
为什么要摆动卡尺取最大值?
偏离中心时量爪测的是弦长,比直径短;径向摆动时最大的那个读数才通过孔的中心。
卡尺测内径要加量爪宽度吗?
有独立刀口内测量爪的卡尺直接读数,不用加;只有用下量爪外侧测孔的型号,才要加上量爪上标出的宽度。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。