KELIBRON
测量方法
内径百分表测孔
内径百分表用比较法测孔径:先在环规(或量块组)上把表对到公称尺寸,再把测头伸入孔中、沿轴向截面轻轻摆动,取转折点的最小读数。孔径 = 调零尺寸 + 读数——读数为正,孔比基准大。
它是什么
内径百分表是测孔的两点接触量具:上面是百分表,下面是可换测头,中间有定心护桥把测量线自动引到孔的直径上。它读的是差值不是绝对尺寸,所以必须有已知尺寸的基准才能用。
我国现行产品标准是 GB/T 8122-2024《内径指示表》(现行,替代 2004 版);标准名称自 2004 版起就是「内径指示表」——1987 版叫「内径百分表」,车间里仍习惯这么叫。它不是内测千分尺:两点接触加定心护桥,尺寸由调零尺寸加读数得出。
对零
对零就是在一个等于公称尺寸的基准上把表调到零。三种基准常用(教材:金莹《公差配合与技术测量》):标准环规——最准也最方便,批量检测同一种孔的工厂常备;量块组加夹持附件——准确但操作麻烦;外径千分尺——最方便,但对零精度受千分尺自身误差限制。
装表时先把百分表预压再锁紧,让读数正负两边都摆得动。对零和测量时都握隔热手柄,不要握金属部分。
测量:摆动,转折点取最小
测头斜着放进孔里再摆正,然后在轴向截面(过孔轴线的平面)内轻轻来回摆动。偏离真实直径时,两个接触点跨的是弦,读数偏大;摆到转折点,跨距正好是直径,指针走到头又回来——在那里读最小值。
符号规则:读数 = 实际孔径 − 调零尺寸。读数为正,孔比基准大。没摆到转折点就读、或表还沿孔轴向倾斜着读,读的都是弦或斜线,不是直径。
算例
环规基准 Ø28.00 mm,衬套孔公差 Ø28 +0.05/0。环规上对零后测孔,转折点读 +0.030 mm:孔径 = 28.00 + 0.030 = 28.030 mm——在 28.00~28.05 之间,合格。
| 项目 | 数值 |
|---|---|
| 调零尺寸(环规) | 28.00 mm |
| 转折点读数 | +0.030 mm |
| 孔径 | 28.030 mm |
| 公差 Ø28 +0.05/0 | 28.00–28.05 mm,合格 |
练习要点
在互相垂直的两个方向、孔的多个深度各测一次,读数差反映圆度和锥度(见孔径怎么测)。测前清孔——接触点下垫一粒切屑,读数就是假的局部孔径。
公差松的孔用卡尺更快,按公差选量具。公差严到卡尺判不稳、或孔太深卡尺摆不开时,才轮到内径百分表。
标准
产品标准是 GB/T 8122-2024《内径指示表》(现行,替代 GB/T 8122-2004);上部指示表的检定按 JJG 34-2022《指示表检定规程》(现行,替代 JJG 34-2008 与 JJG 379-2009)。
实训室规划
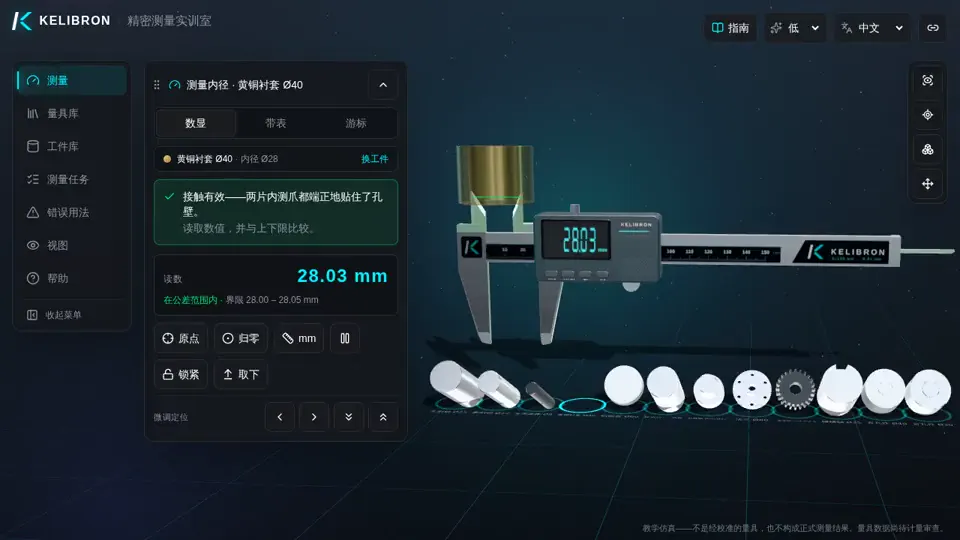
内径百分表已列入 KELIBRON 的规划(入库批次 G2);实训室里已有的 Ø28 衬套孔会是第一件被测工件,配它的 Ø28 环规(或量块组)随同一批入库。在此之前,先在下面的卡尺测孔场景练「摆动取极值」——内径百分表要躲开的几何误差,正是它演示的那一个。
参考资料
- GB/T 8122-2024《内径指示表》 · 国家市场监督管理总局、国家标准化管理委员会
- JJG 34-2022《指示表检定规程》 (按编号引用,无公开页面) · 国家市场监督管理总局
- 金莹 主编,《公差配合与技术测量》,清华大学出版社,2014(2024 年第 4 次印刷),ISBN 978-7-302-37145-8 (按编号引用,无公开页面) · 清华大学出版社
这些来源怎样用、怎样核对,见关于 KELIBRON。
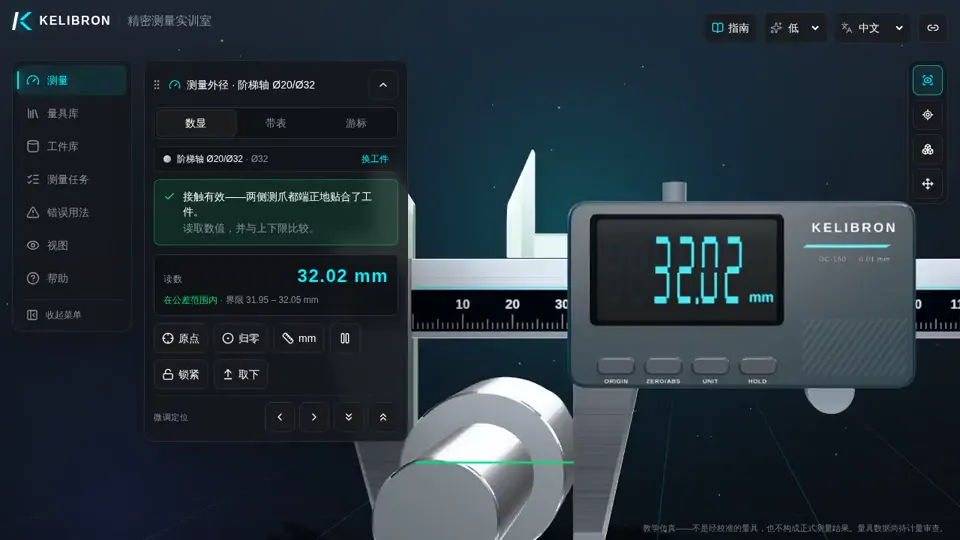
先用卡尺练习通用要点
常见问题
内径百分表怎么对零?
在一个等于公称尺寸的基准上把表调到零:标准环规最准最方便,量块组加夹持附件准确但麻烦,外径千分尺最方便但会把千分尺自己的误差带进对零。
摆动时读最大值还是最小值?
读转折点上的最小值。偏离真实直径时两个接触点跨的是弦,读数偏大;指针恰好回折的位置,跨距才是直径。
怎么由读数算出孔径?
孔径 = 调零尺寸 + 带符号的读数。读数为正,孔比基准大;为负则小。每次都要记下符号。
先练通用要点
清洁、校零、放正、轻而均匀用力、按分度值读数,这些要点各类量具都相通,可以在卡尺场景中练习。