KELIBRON
公差与判定
验收极限与安全裕度
按 GB/T 3177-2009,光滑工件尺寸按验收极限验收。遵循包容要求或公差等级高的尺寸,从两个极限尺寸各向公差带内移动一个安全裕度 A,A 取工件公差的 1/10;非配合尺寸和一般公差尺寸 A = 0。所选计量器具的测量不确定度不超过允许值 u₁。Ø25 h9 的轴(24.948~25.000 mm),A = 5.2 µm,验收极限为 24.9532 和 24.9948 mm。
本页目录
读数靠近极限时为什么要小心
GB/T 3177-2009 的验收原则:所用验收方法应只接收位于规定尺寸极限之内的工件。计量器具和计量系统都有误差,任何测量都测不出真值;通用计量器具通常只测尺寸,不测工件可能存在的形状误差;工件只按一次测量判断,温度、压陷效应以及计量器具和标准器的系统误差都不修正。所以,读数刚好在极限以内的,可能是一件刚好超出极限的工件。
标准的办法是:规定验收极限、计量器具的测量不确定度允许值和计量器具选用原则。
验收极限与安全裕度
验收极限是判断工件尺寸合格与否的尺寸界限。GB/T 3177-2009 给出两种确定方式。方式 a):从最大实体尺寸(MMS)和最小实体尺寸(LMS)各向公差带内移动一个安全裕度 A,A 按工件公差 T 的 1/10 确定。方式 b):验收极限等于最大实体尺寸和最小实体尺寸,即 A = 0。
| 上验收极限 | 下验收极限 | |
|---|---|---|
| 孔 | LMS − A | MMS + A |
| 轴 | MMS − A | LMS + A |
孔的最大实体尺寸是下极限尺寸,轴的最大实体尺寸是上极限尺寸,所以两组公式都是把公差带两端各收进 A。
什么时候取 A,什么时候 A = 0
- 遵循包容要求的尺寸、公差等级高的尺寸:方式 a)。
- 过程能力指数 Cp ≥ 1 时,可以用方式 b);但遵循包容要求的尺寸,最大实体尺寸一边仍按方式 a)。
- 偏态分布的尺寸,可以只在尺寸偏向的一边按方式 a)。
- 非配合尺寸和一般公差尺寸:方式 b)。
怎么读表 1:T、A 与 u₁
GB/T 3177-2009 表 1 按公差等级 IT6~IT18、公称尺寸至 500 mm 列出工件公差 T、安全裕度 A 和计量器具的测量不确定度允许值 u₁,单位 µm:按尺寸找行,按等级找列。下面算例用到的一格是大于 18 至 30 mm、IT9:T = 52,A = 5.2,u₁ 的 I、II、III 档为 4.7、7.8、12 µm。
分档按测量不确定度 u 与工件公差之比:I、II、III 档的 u 分别为 T 的 1/10、1/6、1/4(IT12~IT18 只分 I、II 两档),u₁ 约为 u 的 0.9 倍。优先选 I 档,其次 II 档、III 档。未作特别说明时置信概率为 95 %,不确定度评定推荐用 GB/T 18779.2 的方法。
算例:Ø25 h9 的轴
GB/T 1800.2-2020 中,大于 18 至 30 mm 的 h9 为 0/−52 µm,极限尺寸为 24.948 和 25.000 mm。表 1 给出 T = 52 µm、A = 5.2 µm。轴的最大实体尺寸是 25.000 mm,最小实体尺寸是 24.948 mm:
| Ø25 h9 | 下 | 上 |
|---|---|---|
| 极限尺寸 | 24.948 mm | 25.000 mm |
| 验收极限(A = 5.2 µm) | 24.9532 mm | 24.9948 mm |
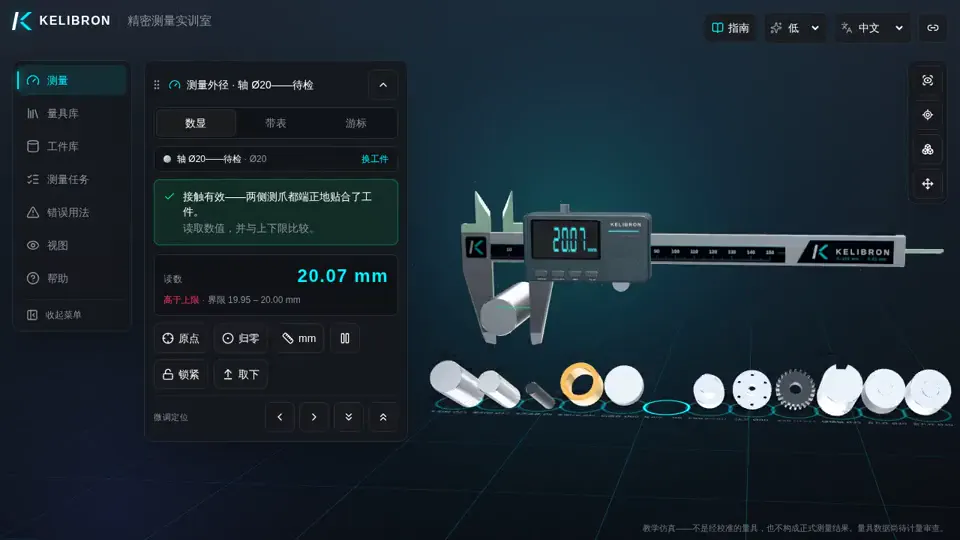
读数 24.996 mm 在极限尺寸以内,但高于上验收极限,按方式 a)不接收。所用计量器具的测量不确定度不能超过 4.7 µm(I 档)、7.8 µm(II 档)或 12 µm(III 档)。
按 u₁ 选计量器具
把计量器具的测量不确定度(取自校准结果或自己的评定)与 u₁ 比较。NPL 的卡尺算例中扩展不确定度为 0.035 mm(k = 2),这是 0.02 mm 卡尺整次测量(含重复性)的数值;即便如此,它也约为 Ø25 h9 最宽一档 12 µm 的 3 倍;像那样的卡尺测量不满足 GB/T 3177 对这根轴的要求。参见卡尺测量的不确定度预算和按公差选量具。
误判的概率有多大
GB/T 3177-2009 附录 A(资料性)把尺寸超出极限的工件判为合格叫误收,把极限之内的工件判为废品叫误废。工件尺寸和测量误差都按正态分布、A = 0 时,Cp = 0.67 误收约 1 %、误废约 2 %;Cp = 1 时分别约 0.08 % 和 0.4 %。这是标准给的约数,接近 II 档,按 u = 2s 计算。
同一附录说明了 A 与 u 的关系:Cp < 1 时,I 档取 A = u(100 % 内缩),II 档 A = 3u/5,III 档 A = 2u/5。代入 u = T/10、T/6、T/4,三档都得 A = T/10。
安全裕度与保护带
方式 a)把验收极限放在公差以内,在 JCGM 106 里叫保护带接受。区别在大小:GB/T 3177 把 A 固定为 T/10,用 u₁ 限制计量器具;JCGM 106 或 ISO 14253-1 的保护带按你评定的扩展不确定度 U 取(见判定规则与保护带)。验收结果有争议时,可以用更精确的计量器具或双方事先商定的方法解决;一般情况按 GB/T 18779.1 判定合格或不合格。GB/T 3177-2009 引用的是 GB/T 18779.1 的 2002 版,现行版本是 GB/T 18779.1-2022。
在 KELIBRON 中练习
实训室按简单接受判定,相当于方式 b):测得值落在闭区间的公差内即合格,比较用的是量化到刻度之前的修正值。公差带不到量具分辨力(分度值)的 2 倍、或测得值离极限不到半格时不出判定。实训室的工件还没有设安全裕度,验收极限在纸上算。
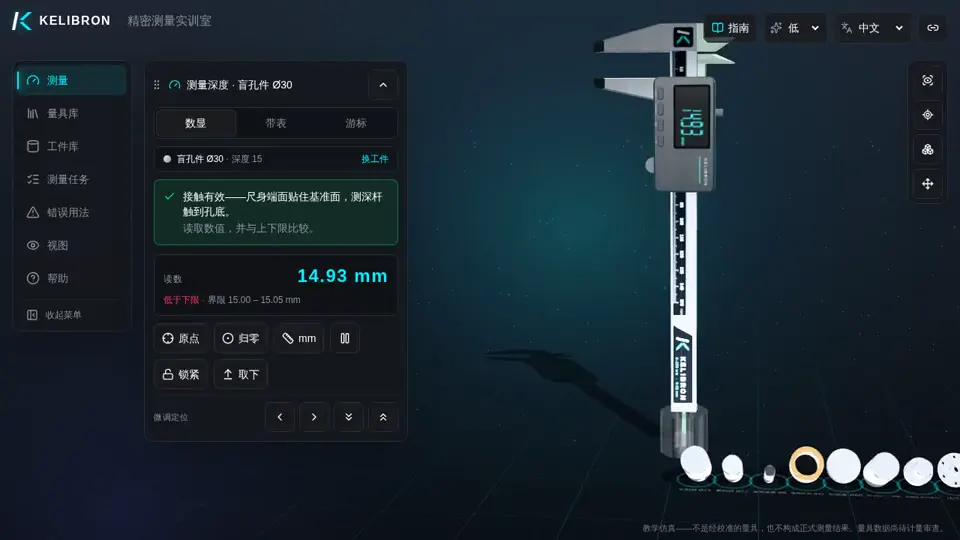
练习场景里,0.01 mm 数显卡尺测一个盲孔的深度,图纸 15 +0.05/0 mm。它是非配合尺寸,按方式 b),验收极限等于极限尺寸;若按方式 a),A = T/10 = 0.005 mm,验收极限为 15.005 和 15.045 mm。这个孔实际深 14.93 mm,低于下极限尺寸 15.000 mm,两种方式都不合格。
参考资料
- GB/T 3177-2009《产品几何技术规范(GPS) 光滑工件尺寸的检验》 · 国家质量监督检验检疫总局、国家标准化管理委员会
- GB/T 1800.2-2020《产品几何技术规范(GPS) 线性尺寸公差ISO代号体系 第2部分:标准公差带代号和孔、轴的极限偏差表》 · 国家市场监督管理总局、国家标准化管理委员会
- GB/T 18779.1-2022《产品几何技术规范(GPS) 工件与测量设备的测量检验 第1部分:按规范验证合格或不合格的判定规则》 · 国家市场监督管理总局、国家标准化管理委员会
- ISO 14253-1:2017 — GPS — Inspection by measurement of workpieces and measuring equipment — Part 1: Decision rules for verifying conformity or nonconformity with specifications · ISO
- JCGM 106:2012 — Evaluation of measurement data — The role of measurement uncertainty in conformity assessment · JCGM / BIPM
- D. Flack, Callipers and Micrometers, NPL Measurement Good Practice Guide No. 40, Issue 2, 2014 (first issued 2001) · National Physical Laboratory
这些来源怎样用、怎样核对,见关于 KELIBRON。
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
在实训室中练习
常见问题
GB/T 3177 的安全裕度 A 是什么?
验收极限从最大实体尺寸和最小实体尺寸向公差带内移动的量,取工件公差的 1/10,数值见表 1。
什么时候验收极限等于极限尺寸?
A = 0 时:非配合尺寸和一般公差尺寸;Cp ≥ 1 时也可以(遵循包容要求的尺寸,最大实体尺寸一边除外)。
安全裕度和保护带是一回事吗?
两者都把验收极限放在公差以内。GB/T 3177 的 A 固定为 T/10;JCGM 106、ISO 14253-1 的保护带按评定的不确定度 U 取。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。