KELIBRON
公差与判定
卡尺还是千分尺?按公差选量具
要点
选择准确度约为公差带十分之一的量具(十分之一原则,最低不宜差于三分之一)。150 mm 卡尺(约 ±0.02~0.03 mm)适合公差带约 0.2 mm 及以上;更严的公差要用千分尺(约 ±0.002~0.004 mm)或专用量规。
十分之一原则
公差带 = 上极限尺寸 − 下极限尺寸。量具误差占公差带比例过大,就会在极限附近把合格件判成不合格、把不合格件判成合格。例:Ø20 0/−0.05 的公差带 0.05 mm,按十分之一原则需要约 0.005 mm 的量具——应用千分尺而不是卡尺。
| 公差带 | 适用量具 |
|---|---|
| ≥ 0.2 mm | 游标、带表、数显卡尺 |
| 0.05–0.2 mm | 千分尺(卡尺只作粗检) |
| < 0.05 mm | 千分尺、百分表/千分表比较测量、内径表 |
| 批量生产 | 通止塞规、环规、卡规 |
卡尺与千分尺对比
| 卡尺 | 外径千分尺 | |
|---|---|---|
| 分度值 | 0.01–0.02 mm | 0.01 mm(数显 0.001 mm) |
| 典型准确度 | ±0.02~0.03 mm(150 mm) | ±0.002~0.004 mm(0–25 mm) |
| 量程 | 一把 0–150/200/300 mm | 每把 25 mm |
| 可测 | 外径、内径、深度、台阶 | 外尺寸(另有内径、深度千分尺) |
| 阿贝原则 | 不符合 | 符合(刻度与被测长度共线) |
千分尺(螺旋测微器)怎么读
固定套管读整毫米和半毫米(微分筒每转 0.5 mm);微分筒 50 格,每格 0.01 mm。读数 = 固定刻度 + 微分筒格数 × 0.01 mm,并估读一位到 0.001 mm。例:6.5 mm + 20.3 格 → 6.703 mm。用测力装置(棘轮)保证测量力一致。
参考资料
- ISO 14253-1:2017 — GPS — Inspection by measurement of workpieces and measuring equipment — Part 1: Decision rules for verifying conformity or nonconformity with specifications · ISO
- ISO 13385-1:2019 — Geometrical product specifications (GPS) — Dimensional measuring equipment — Part 1: Design and metrological characteristics of callipers · ISO
- JCGM 100:2008 — Evaluation of measurement data — Guide to the expression of uncertainty in measurement (GUM) · JCGM / BIPM
完整复现
由实训室按领域命令复现;读数与判定来自测量模型。
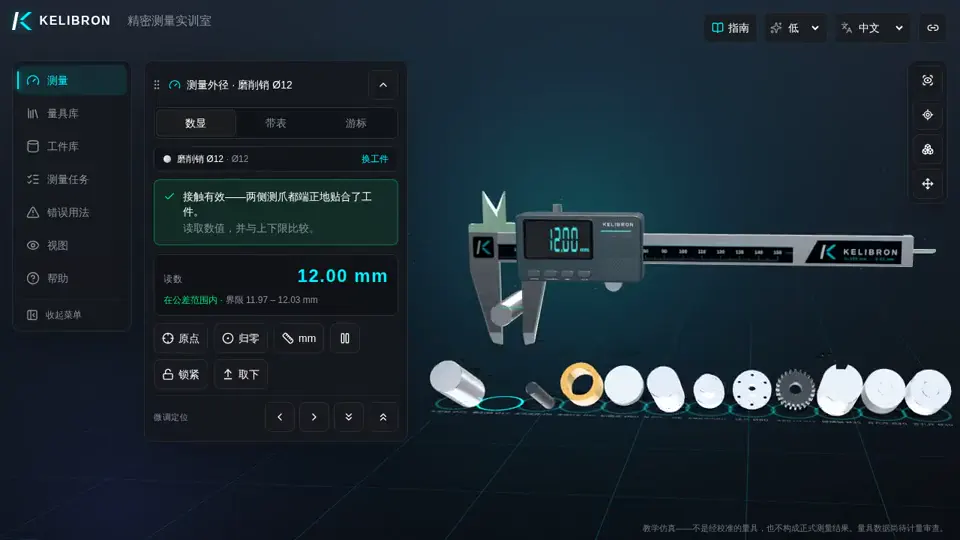
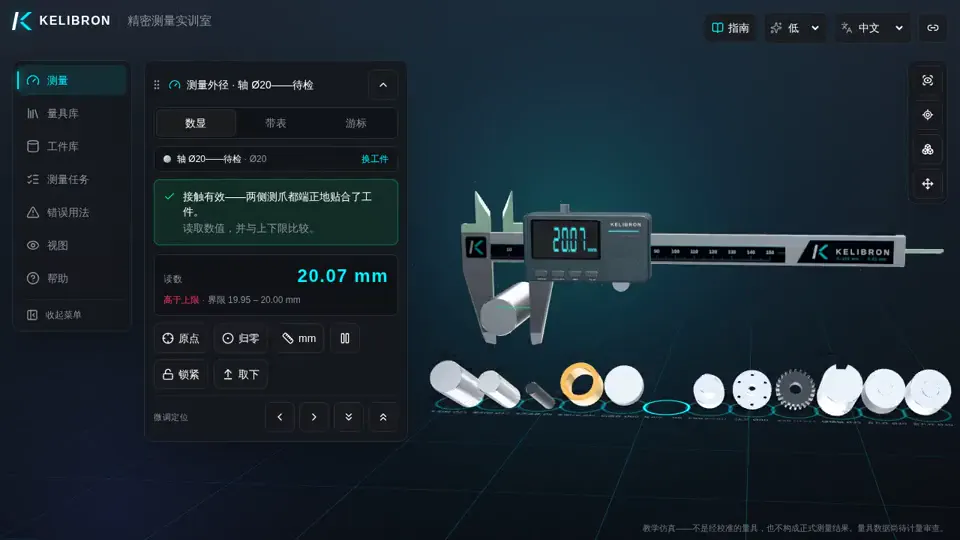
在实训室中练习
常见问题
为什么千分尺比卡尺准?
千分尺的刻度与被测长度在同一直线上(符合阿贝原则),螺距细,棘轮保证测量力恒定;卡尺的被测长度偏离刻度轴线,量爪微小倾斜就会变成长度误差。
什么是量具选择的十分之一原则?
量具的准确度应约为被测公差的十分之一。做不到时至少取三分之一到四分之一,并在极限附近考虑测量不确定度。
动手试一试
在三维实训室中打开同样的场景,自己读一次数。