KELIBRON
比较测量:先对零,再读偏差
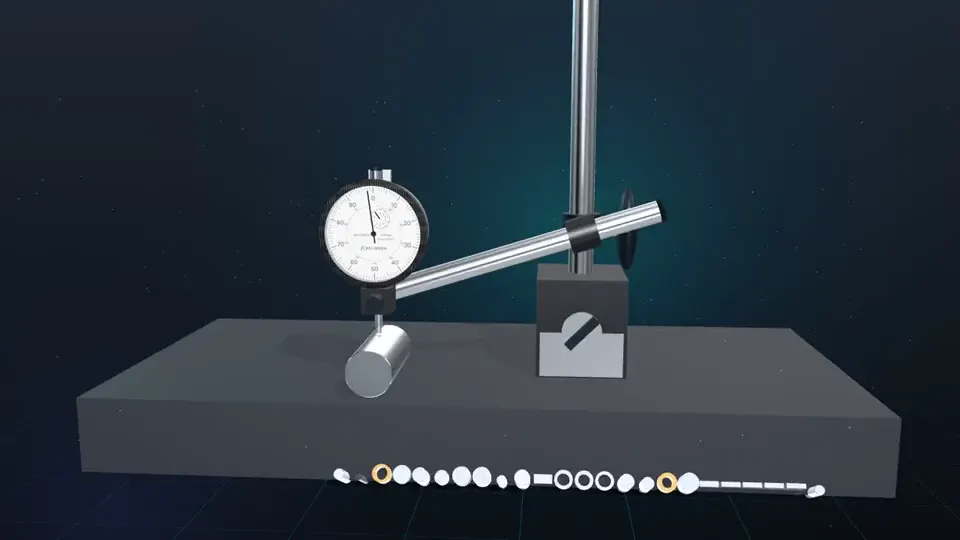
比较测量:先对零,再读偏差:在 KELIBRON 三维实训室里录制的 56 秒复现视频,带中文字幕。下面按顺序列出字幕里的每一步,你可以在实训室里亲手做一遍。
视频里的每一步
- 0:00 比较测量:先对零,再读偏差
- 0:05 量块放到测头下,压下测杆预压,转表圈对零:零位就代表量块尺寸。
- 0:11 拿开量块,把工件放到同一测头下:表座、角度和零位都不动。这里只用一块量块;量块组合见“量块”一课。
- 0:16 测头仍在工件上时读数:指示表显示的是对 25.00 mm 量块的偏差;尺寸为 24.98 mm,在 24.95–25.00 mm 之内。
- 0:22 工件尺寸 = 量块尺寸 + 偏差。指针顺时针越过 0,工件比量块大;逆时针偏离 0,工件比量块小。
- 0:28 换一个公称尺寸,就要换基准:在这个尺寸的量块上重新对零。
- 0:34 拿走量块,把工件移到同一测头下:表座、角度和零位都不动。
- 0:39 读数 20.07 mm,超出 19.95–20.00 mm,工件判废。
- 0:45 在量块上对零,消掉了表的零误差和表座高度,只剩几格要读;量块自身的误差、工件与量块的温差、测杆没摆正,仍会带进结果。
所在课程
- 指示表与比较测量 · 比较测量:先对零再读偏差 — 用量块组作基准,比较测量工件。